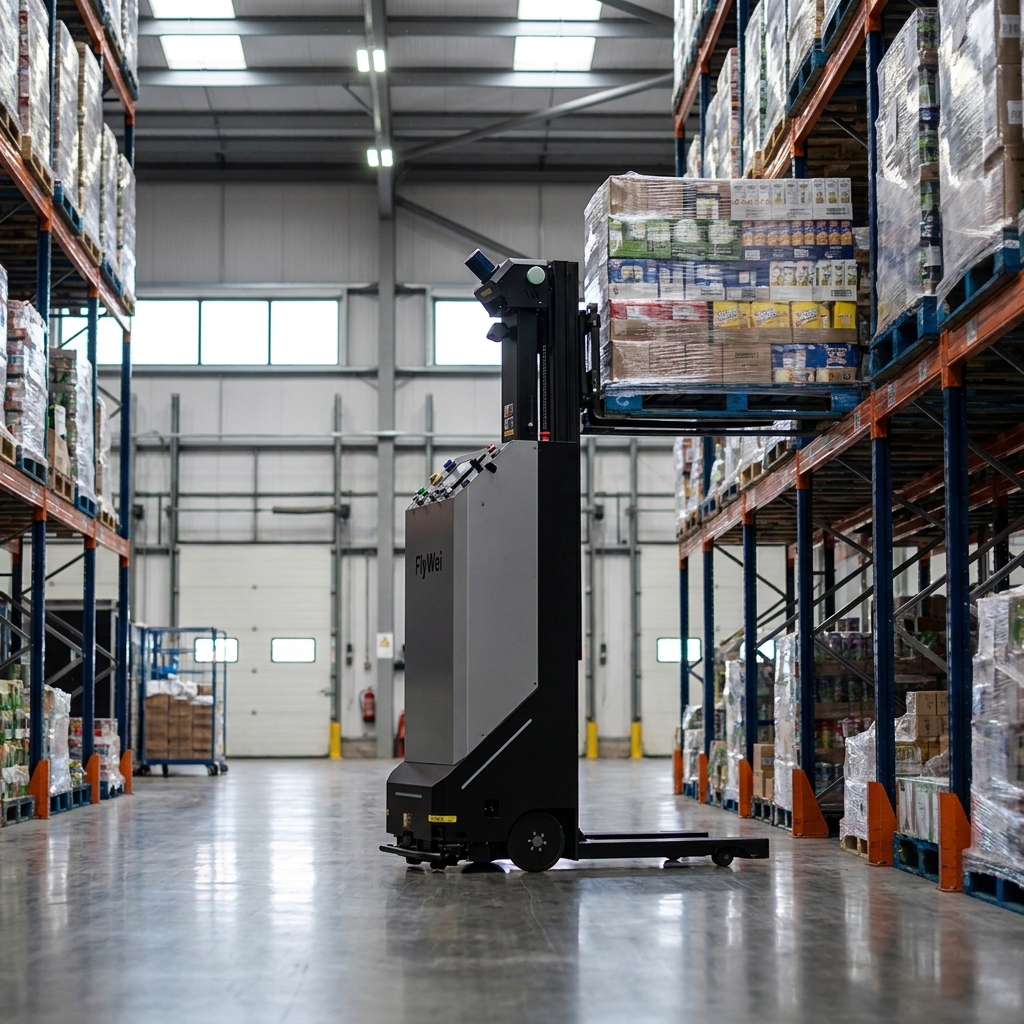
Ein FMCG-Roboter ist eine fahrerlose Maschine, die fertige Paletten zwischen Palettierlinien, Massenlager und Versand ohne Bediener an Bord bewegt. Die Risiken sind nicht abstrakt: In Great Britain wurden 24 der 126 Arbeiter, die 2025/26 bei Arbeitsunfällen ums Leben kamen, von einem sich bewegenden Fahrzeug erfasst, die zweithäufigste Ursache für tödliche Arbeitsunfälle. Für einen Supply Chain Director, der drei oder vier UK FMCG-Werke leitet, besteht dieses Risiko neben einem schwierigeren kommerziellen Problem. Die Palettenbewegungskapazität in Nächten und an Wochenenden ist der am wenigsten prognostizierbare Input im gesamten Netzwerk. Die Abdeckung durch Gegengewichtsstaplerfahrer variiert von Standort zu Standort und von Woche zu Woche, sodass derselbe Produktionsplan je nach Verfügbarkeit der Mitarbeiter unterschiedliche Versandleistungen ergibt. Im Q3-Aktions- und Weihnachtsgeschäft wirkt sich diese Varianz direkt auf die Kundenservice-Levels aus, und keine noch so große Effizienz am Band kompensiert fertige Paletten, die auf dem Boden stehen, weil niemand frei war, sie zu bewegen.
Warum die Palettenkapazität in der Nachtschicht das schwache Glied in einem FMCG-Netzwerk ist
Die Ursache ist strukturell und nicht lokal. UK FMCG-Werke wurden um menschliche Fahrer herum angelegt, und das Materialflussmodell geht davon aus, dass ein Gegengewichtsstapler verfügbar ist, sobald eine Palette ankommt. Diese Annahme galt, als ein Standort sein eigenes Personal besetzen konnte. Sie gilt jetzt weitaus weniger zuverlässig, da der qualifizierte, standortkundige Fahrer eine knappe und mobile Ressource ist und die Standorte, die um diese Ressource konkurrieren, nur wenige Meilen voneinander entfernt um Magna Park, DIRFT, Daventry und Burton-on-Trent liegen.
Drei UK-spezifische Faktoren verschärfen dies. Erstens ist die Kompetenz in der Praxis nicht übertragbar: Ein Fahrer mag den Schein besitzen, aber die Standortvertrautheit, das Regallayout und die Verkehrsregeln bedeuten, dass ein neues Gesicht in einer geschäftigen Nachtschicht nicht sofort produktiv ist. Zweitens ist die Nachfrage sprunghaft, die Arbeitskräfteversorgung jedoch nicht. Das Aktions- und Weihnachtsgeschäft verlangt von einem Werk, die Spitzenlieferung für ein festes Zeitfenster aufrechtzuerhalten, und die Zeitarbeitskräfte sind genau in diesem Zeitfenster am unzuverlässigsten. Drittens haben sich die Sicherheitserwartungen verschärft, und die Trennung von Personen und sich bewegenden Anlagen ist heute eine Pflicht auf Vorstandsebene und keine Gewohnheit auf Standortebene mehr: Die HSE verzeichnete 59.219 vom Arbeitgeber gemeldete nicht-tödliche Verletzungen in 2024/25, wobei Handhabung, Heben oder Tragen 17 Prozent und das Erfasstwerden von einem sich bewegenden Objekt weitere 10 Prozent ausmachten.
Die Folge ist, dass Plan und Ergebnis auseinanderdriften. Die Produktion funktioniert; der Versand nicht. Die Varianz ist in einem Wochenbericht unsichtbar und in einem Gespräch über pünktliche und vollständige Lieferung mit einem Lebensmittelkunden schmerzlich sichtbar.
In Great Britain wurden 24 der 126 Arbeiter, die 2025/26 bei Arbeitsunfällen ums Leben kamen, von einem sich bewegenden Fahrzeug erfasst, die zweithäufigste Ursache für tödliche Arbeitsunfälle und das einzige Risiko, das ein FMCG-Roboter beseitigt, indem er den Fahrer vom Stapler nimmt.
Hebel eins: Nehmen Sie zuerst die wiederholbaren Bewegungen vom Dienstplan
Der operative Hebel ist die Bereichsdisziplin. Das Bewegungsprofil eines FMCG-Werks teilt sich in wiederholbare Arbeit und Urteilsarbeit. Wiederholbare Arbeit ist die Palette, die den Wickler verlässt, eine feste Route zu einem Massenlagergang fährt und in einer bekannten Höhe abgestellt wird. Urteilsarbeit ist das Beladen von Anhängern, die Bergung beschädigter Paletten, ungeplantes Umräumen und alles, was kundenorientiert ist.
Automatisieren Sie die erste Kategorie und überlassen Sie die zweite Ihrem Team. Dies wandelt ein Verfügbarkeitsproblem in ein Kapazitätsproblem um, das Sie planen können. Ein fahrerloser Gabelstapler, der eine feste Palettierer-zu-Massenlager-Schleife fährt, liefert um 03:00 Uhr an einem Feiertag die gleiche Anzahl von Bewegungen pro Stunde wie um 10:00 Uhr an einem Dienstag. Diese Vorhersehbarkeit ist der entscheidende Punkt, mehr als jede einzelne Maschinenzykluszeit.
Beginnen Sie damit, jede Bewegung in einer vollen Produktionswoche zu kartieren, jede als feste Route oder Ausnahme zu kennzeichnen und zu messen, wie viele feste Routenbewegungen verspätet erfolgen. Diese Zahl, nicht die Durchsatzangabe eines Lieferanten, ist die ehrliche Größe des Gewinns. Sie bestimmt auch die Flottengröße, die fast immer kleiner ist, als eine erste Anfrage annimmt.
Hebel zwei: Eine Orchestrierungsebene über die Maschinen legen
Der technische Hebel ist die Steuerung, und hier werden Multi-Site-Programme gewonnen oder verloren. Eine automatisierte Zelle ist ein Pilotprojekt. Vier Zellen, jede mit ihrer eigenen Steuerungssoftware und ihrer eigenen Schnittstelle zu einem anderen lokalen System, sind vier Wartungsverbindlichkeiten. Die Werteinheit für ein Netzwerk ist eine gemeinsame Orchestrierungsebene.
Diese Ebene leistet drei Dinge. Sie wandelt Aufträge aus dem bestehenden ERP und WMS des Betreibers in Missionen um, sodass diese Systeme weiterhin die Bestandsaufzeichnung bleiben, anstatt ersetzt zu werden. Sie regelt den Verkehr, das Laden und die Priorität, wodurch Maschinen während der Spitzenzeiten nicht an einer gemeinsamen Gangmündung Schlange stehen. Und sie meldet überall dieselben Metriken in derselben Form, sodass Werk A und Werk C verglichen werden können, ohne zwei Datenmodelle manuell abgleichen zu müssen.
Bestehen Sie auf offenen Schnittstellen. VDA 5050 ist der veröffentlichte Standard für Befehl und Steuerung zwischen einem Flottenmanager und mobilen Robotern, und er ermöglicht es, Maschinen verschiedener Hersteller unter einem Controller zu betreiben, anstatt einen Single-Vendor-Bestand zu erzwingen. Der M4 Flottenmanager von FlyWei basiert auf diesem Prinzip, wobei RDS Robot Dispatch die Aufgabenverteilung übernimmt. Fragen Sie jeden Lieferanten, ob das Hinzufügen einer Maschine eines zweiten Herstellers im dritten Jahr eine neue Integration erfordert, und lassen Sie sich dies schriftlich geben.
Hebel drei: Design nach PUWER und ISO 3691-4 im Konzept, nicht bei der Übergabe
Der regulatorische Hebel ist der am häufigsten aufgeschobene, und das Aufschieben ist teuer. Autonome Stapler sind Arbeitsmittel, daher gelten die Provision and Use of Work Equipment Regulations 1998 vollständig, einschließlich Teil III über mobile Arbeitsmittel. Die HSE-Anleitung legt die Pflichten klar dar: Geräte müssen geeignet sein, gewartet, inspiziert und von kompetenten Personen bedient werden.
Für einen FMCG-Roboter wird dies zu konkreter Designarbeit, bevor eine Maschine eintrifft. Der Bodenzustand und die Fugentoleranz müssen für den automatisierten Betrieb geeignet sein, und eine TR34-konforme Platte ist ein angemessener Maßstab. Sicheres Stopp- und Neustartverhalten muss für jeden Fehlerfall definiert werden, einschließlich des Verlusts der Netzwerkverbindung. Fußgängerwege müssen physisch gelöst und nicht durch Beschilderung verwaltet werden. BS EN ISO 3691-4 ist der Referenzstandard für fahrerlose Flurförderzeuge und gehört in Ihre Spezifikation, nicht in eine Gap-Analyse nach der Inbetriebnahme.
Die Kompetenzpflicht ändert ihre Form, verschwindet aber nicht. Ihr Team hört auf zu fahren und beginnt zu überwachen, was eine andere Schulung, ein dokumentiertes Inspektionsregime und einen klaren Eskalationsweg erfordert. Schreiben Sie dies von Anfang an in den Umfang.
Hebel vier: Eine Zelle beweisen, dann den Standard im gesamten Netzwerk klonen
Der kommerzielle Hebel ist die Reihenfolge. Vier Standorte gleichzeitig multiplizieren das Risiko und verzögern jede Amortisation. Ein Standort und dann nichts produziert ein Waisenkind. Das funktionierende Muster ist eine einzelne Referenzzelle, die bewusst so spezifiziert ist, dass alles daran wiederverwendbar ist: dieselbe Steuerungsebene, dasselbe Schnittstellenmuster, dieselbe Sicherheitsfallstruktur und dasselbe Schulungspaket.
Wählen Sie diesen Standort nach Repräsentativität und nicht nach Bequemlichkeit. Das Werk mit dem typischsten Layout und der schlechtesten Nachtschichtlücke liefert übertragbare Beweise; der neueste Standort mit dem besten Boden schmeichelt dem Ergebnis. Führen Sie es durch einen vollen Aktions-Peak, bevor Sie sich zur Einführung verpflichten, denn der Peak ist die Bedingung, auf der der Business Case beruht.
Die Finanzierung ist ebenfalls wichtig. Automatisierung, die mit Produktionsinvestitionen konkurriert, verliert tendenziell, weshalb viele FMCG-Betreiber diese Projekte stattdessen über Betriebsbudgets abwickeln. Leasing von autonomen Gabelstaplern über drei, fünf oder sieben Jahre hält die Kosten mit dem unterstützten Vertrag in Einklang und beseitigt den größten Grund, warum Multi-Site-Rollouts zwischen dem Pilotprojekt und dem zweiten Werk ins Stocken geraten.
| Entscheidungsfaktor | Manuelle Gegengewichtsabdeckung | FMCG-Roboter auf festen Routen | Was sich für den SC Director ändert |
|---|---|---|---|
| Nacht- und Wochenendkapazität | Abhängig von der qualifizierten Abdeckung in dieser Woche | Identisch in jeder Schicht, auch an Feiertagen | Versand wird zu einer geplanten Größe |
| Spitzenanstieg | Agenturangebot am knappsten in Spitzenzeiten | Zusätzliche Stunden ohne zusätzliches Personal | Aktionsverpflichtungen können abgesichert werden |
| Fahrzeug- und Fußgängerrisiko | Geregelt durch Regeln und Überwachung | Fahrer vom Stapler; Routen festgelegt | Behebt die zweitgrößte Ursache für tödliche Arbeitsunfälle |
| Standortübergreifende Vergleichbarkeit | Jedes Werk meldet auf eigene Weise | Eine Orchestrierungsebene, ein Metriksatz | Werke werden wirklich vergleichbar |
| Kostenbehandlung | Variable Kosten, volatile Raten | Feste Leasinglaufzeit oder Kapitalanschaffung | Kosten pro Palettenbewegung werden vorhersehbar |
| Skalierung auf Standort zwei | Lokal neu einstellen und schulen | Referenzzelle und Sicherheitsfall klonen | Rollout-Zeit sinkt bei jedem weiteren Werk |
Was FlyWei hier leistet
FlyWei ist ein unabhängiger UK-Systemintegrator für autonome Gabelstapler und AMRs. Wir sind von Haus aus herstellerneutral: Wir integrieren die Maschinen, die zum Fluss passen, und nicht die, die ein einzelner Hersteller zufällig verkauft, was einen Multi-Site-FMCG-Standard praktisch statt aspirativ macht.
Diese Arbeit beginnt in der Regel mit einer Bewegungsstudie in einem Werk, bei der ermittelt wird, welche Palettierer-zu-Massenlager-Schleifen wirklich feste Routen sind und wie viel der aktuellen Verspätung auf Verfügbarkeitsprobleme zurückzuführen ist. FlyWei spezifiziert dann die Maschinenklasse entsprechend der tatsächlichen Aufgabe, meist einen Gegengewichts- oder Schubmaststapler autonomen Gabelstapler von FlyWei für palettierte Fertigwaren, mit Hubrobotern, wo Wagenbewegungen neben Palettenarbeiten anfallen.
Die Orchestrierungsebene ist der Ort, an dem der Netzwerk-Nutzen realisiert wird. M4 übernimmt Aufträge aus dem bestehenden ERP und WMS des Betreibers, wandelt sie in Missionen um, regelt den Verkehr und das Laden und meldet identisch an jedem Standort. RDS übernimmt die Disposition und Priorisierung, sodass ein Aktionsaufbau die routinemäßige Nachschubversorgung nicht beeinträchtigt. FlyWei-Ingenieure liefern den Sicherheitsfall, die Boden- und Schnittstellenarbeiten dazu und übergeben dann einen dokumentierten Standard, den die zweiten und dritten Werke ohne Neukonstruktion übernehmen. Das ist der Unterschied zwischen einer automatisierten Zelle und FMCG-Roboter-Implementierungen, die sich über ein UK-Fertigungsnetzwerk skalieren lassen.
Häufig gestellte Fragen
Was ist ein FMCG-Roboter?
Ein FMCG-Roboter ist eine autonome Maschine, die fertige Paletten, Kisten oder Rollwagen ohne Fahrer in der Konsumgüterproduktion und -lagerung bewegt, meist ein fahrerloser Gabelstapler auf der Palettierer-zu-Massenlager-Route.
Müssen wir unser WMS ersetzen, um einen FMCG-Roboter einzusetzen?
Nein. Eine Flottenmanagement-Ebene sitzt zwischen Ihren bestehenden Systemen und den Maschinen, übernimmt Aufträge über eine dokumentierte Schnittstelle und schreibt Fertigstellungen zurück. Ihr ERP und WMS bleiben die Bestandsaufzeichnung.
Wie viele Maschinen benötigt ein einzelnes FMCG-Werk?
Weniger, als die meisten ersten Anfragen annehmen. Die Anzahl ergibt sich aus den festen Routenbewegungen in einer Produktionswoche und den verfügbaren Stunden zu deren Abschluss, nicht aus der Personalstärke.
Funktioniert ein autonomer Gabelstapler auf unserem bestehenden Boden?
Es muss vermessen werden, nicht angenommen. Fugenzustand, Ebenheit und Regal-Toleranz beeinflussen die Fahr- und Hubgenauigkeit. Die Spezifikation eines Benchmarks wie TR34 im Konzeptstadium vermeidet spätere Nacharbeiten.
Können Maschinen verschiedener Hersteller unter einem Controller laufen?
Ja, wenn sie eine gemeinsame Schnittstelle unterstützen. VDA 5050 ermöglicht es einem Flottenmanager, Fahrzeuge verschiedener Anbieter mit einem Nachrichtenformat zu steuern, die praktische Absicherung gegen eine Bindung an einen einzelnen Hersteller.
Welche Vorschriften gelten für autonome Gabelstapler in einem UK-Werk?
PUWER 1998 gilt vollständig, einschließlich Teil III über mobile Arbeitsmittel. BS EN ISO 3691-4 ist der Referenzstandard für fahrerlose Flurförderzeuge und gehört in die Spezifikation.
Wenn unvorhersehbare Palettenkapazitäten in der Nachtschicht und am Wochenende in Ihrem Q3-Risikoregister stehen, ist der schnellste Weg, die Chance zu bewerten, einen realen Fluss statt eines generischen Business Cases zu betrachten.
Erhalten Sie eine 48-Stunden-Machbarkeitsanalyse für Ihren volumenstärksten Fluss, und wir sagen Ihnen, welche Bewegungen automatisierbar sind, wie viele Maschinen die Aufgabe erfordert und welche Boden- und Schnittstellenarbeiten damit verbunden sind. Unsere Seite für autonome Gabelstapler listet die Maschinenklassen auf, die wir für palettierte Fertigwaren integrieren.
UK-basierte Ingenieure, unverbindlich und eine Antwort innerhalb eines Werktages.