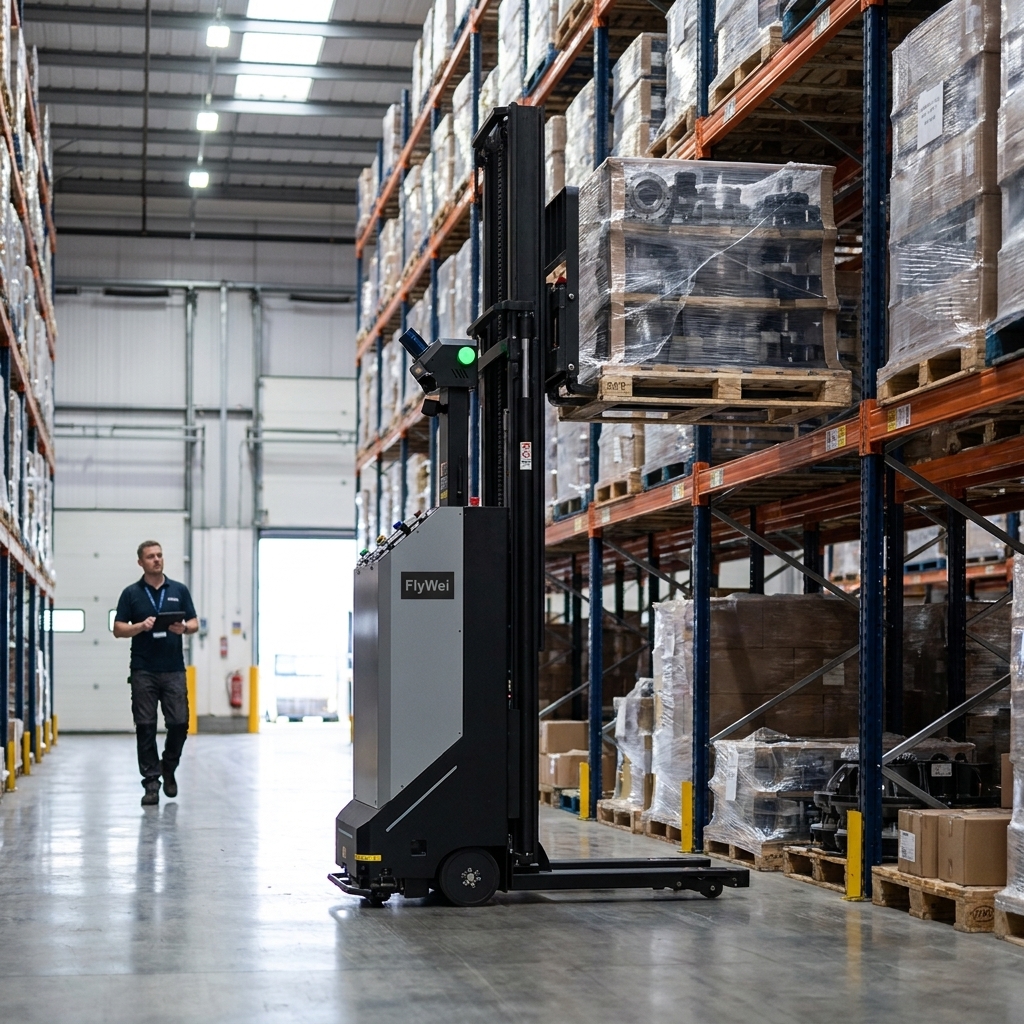
Una carretilla elevadora sin conductor es un vehículo industrial que eleva, transporta y apila cargas mediante sus propios sistemas de navegación y seguridad, sin operador a bordo y sin una trayectoria fija que seguir. En Gran Bretaña, los empleadores notificaron 59.219 lesiones no mortales a empleados en 2024/25 según RIDDOR; las estadísticas de la HSE atribuyen el 17% de ellas a la manipulación, elevación o transporte, y otro 10% a golpes con objetos en movimiento. En una planta de ingeniería o de piezas pesadas, estas dos categorías describen el transporte interno casi con exactitud: piezas fundidas, carcasas mecanizadas y subconjuntos de cajas de cambios que se desplazan entre las celdas de mecanizado, la línea de pintura y el almacén de productos terminados en carretillas contrapesadas con conductor. El problema este trimestre no es el accidente que no ha ocurrido. Es que la ausencia de un conductor paraliza una celda de mecanizado por falta de trabajo en curso en menos de una hora, y que la limitación para la amortización de una carretilla elevadora sin conductor rara vez es el vehículo. Es si los sistemas de producción y stock existentes de la planta pueden proporcionar a la flota una cola de trabajo fiable.
Por qué se produce la escasez de trabajo en curso en las plantas de piezas pesadas
Las plantas de ingeniería automatizan el mecanizado antes del movimiento entre ellos. Una celda de cinco ejes puede estar instrumentada al segundo, mientras que el palé de carcasas semielaboradas que la alimenta llega cuando un conductor de carretilla está libre. Tiempos de ciclo excelentes, tiempos de flujo deficientes.
Tres factores específicos del Reino Unido empeoran esto más de lo que sugiere la teoría. El primero es la profundidad de la mano de obra. Dos o tres turnos necesitan cobertura en cada relevo, y el trabajo con contrapesadas en piezas pesadas requiere un operador capacitado y certificado; el Código de Prácticas Aprobado L117 de la HSE establece la capacitación del operador y las obligaciones de uso seguro para las carretillas elevadoras con operador a bordo. Esa profundidad es costosa de mantener en reserva, por lo que la mayoría de las plantas mantienen muy poca. La cobertura de agencia rara vez cierra la brecha, porque el trabajo con contrapesadas de piezas pesadas necesita familiaridad específica del sitio tanto como una licencia.
El segundo es la construcción de existencias. Gran parte de la capacidad de ingeniería del Reino Unido se encuentra en edificios diseñados para diferentes productos, con pasillos estrechados por estanterías posteriores y rutas peatonales que cruzan rutas de camiones. La guía de transporte en el lugar de trabajo de la HSE deja claro que la segregación y el diseño de rutas son prioritarios a los controles de comportamiento, pero la adaptación de la segregación cuesta tiempo de producción que nadie quiere registrar.
El tercero es la medición. Pocas plantas pueden decir qué proporción de movimientos internos son el mismo movimiento repetido. Sin esa cifra, la automatización se concibe como "reemplazar las carretillas" —lento y con gran inversión de capital— en lugar de "absorber los movimientos repetitivos", que es pequeño, rápido y demostrable. La proporción de movimientos repetitivos es el número más útil que un director de planta puede encargar este trimestre, y contarlo necesita un portapapeles y cuatro semanas en lugar de un contrato de consultoría.
La limitación para la amortización de una carretilla elevadora sin conductor rara vez es el vehículo; es si los sistemas de producción y stock existentes de la planta pueden proporcionar a la flota una cola de trabajo fiable.
Palanca 1 — Automatice el movimiento repetitivo, no la flota de carretillas
Clasifique cada movimiento interno por frecuencia, no por distancia o por la intensidad de las quejas en la planta. En piezas pesadas, los tres principales suelen ser la salida de una celda de mecanizado a un búfer de WIP, un búfer a un punto de alimentación de ensamblaje y un palé terminado a la línea de expedición. Estos son flujos de origen fijo, destino fijo y alta repetición, precisamente el perfil que una carretilla elevadora automatizada maneja sin una lógica de excepción compleja.
Automatizar un flujo hace dos cosas que un reemplazo de flota no puede. Libera capacidad con personal para el trabajo que requiere juicio y que realmente necesita un operador: elevaciones únicas incómodas, carga de remolques, recuperación de averías. Y produce un antes y un después claro en un KPI, minutos de escasez de celda por turno, en un trimestre. Ese es un número que un comité de capex puede probar; un modelo de sitio completo es una hoja de cálculo en la que nadie confía.
En la práctica: instrumente el flujo durante cuatro semanas. Cuente los movimientos por turno, mida la espera entre que un palé está listo y se recoge, y registre cada razón por la que un movimiento no ocurrió; esa última lista decide si el flujo está listo.
Palanca 2 — Proporcione a la flota una cola de trabajo que sus sistemas puedan alimentar
Esta es la palanca técnica, y donde la mayoría de los proyectos de la industria pesada se estancan. Una carretilla elevadora sin conductor no se conecta directamente a un sistema de producción o stock. Una capa de gestión de flotas se sitúa entre ellos, tomando el trabajo a través de una interfaz documentada, traduciéndolo en misiones de robot y luego registrando las finalizaciones para que el sistema existente siga siendo el registro de stock.
El gestor de flotas M4 de FlyWei realiza esa traducción y arbitra el tráfico entre diferentes clases de máquinas, mientras que el despacho de robots RDS decide qué vehículo realiza qué movimiento y con qué prioridad. El comando y control de los vehículos se ejecuta a través de VDA 5050, el estándar abierto para la mensajería de flota a vehículo, que permite a un gestor de flotas comandar máquinas de más de un fabricante sin una interfaz a medida por proveedor.
Tres preguntas deciden si esta palanca es barata o cara. ¿Puede el sistema existente exponer el trabajo abierto a través de una interfaz o una exportación programada? ¿Están las ubicaciones identificadas de forma única y fiable? ¿Existe un entorno de prueba, o cada prueba consume producción en vivo? Cuando la primera respuesta es no, el intercambio basado en archivos sigue funcionando: una exportación programada de movimientos listos y una importación de confirmaciones, sin modificar el sistema central. Cuando la segunda es no, arregle primero los datos maestros; la automatización multiplica los datos de ubicación incorrectos en lugar de absorberlos.
Palanca 3 — Reformule el caso de seguridad, no lo herede
La palanca regulatoria es innegociable y frecuentemente subestimada. Eliminar al operador no elimina las obligaciones del empleador. PUWER —establecido en su totalidad en legislation.gov.uk— sigue exigiendo que el equipo sea adecuado, inspeccionado y utilizado por personas capacitadas, y las obligaciones de LOLER siguen aplicándose a la función de elevación. La norma ISO 3691-4 es el estándar de referencia para carretillas industriales sin conductor, y las obligaciones UKCA recaen en quien comercializa la máquina.
Lo que cambia es el caso de tráfico. Una flota autónoma sigue la ruta que se le asigna cada vez, lo que hace que la segregación sea alcanzable de una manera que una flota tripulada nunca lo es del todo, pero una ruta mal trazada se convierte en un peligro permanente en lugar de ocasional. Espere rediseñar los cruces peatonales, acordar las condiciones de parada en las esquinas ciegas y establecer perfiles de velocidad por zona. La planitud del suelo importa más de lo que la mayoría espera: el trabajo en altura con tolerancias TR34 es la diferencia entre una colocación fiable y un manejo repetido de excepciones.
Ejecute esto como un flujo de trabajo con su propio responsable, no como una aprobación al final: las plantas que despliegan más rápido ejecutaron el caso de seguridad en paralelo con el estudio de flujo.
Palanca 4 — Financie la flota en función del cuello de botella que elimina
Las plantas de piezas pesadas tienen ciclos de capital irregulares, y el transporte interno compite con máquinas herramienta que tienen un número de producción obvio. Gane ese argumento calculando el coste de la flota en función de la restricción que elimina —minutos de inactividad, horas extras absorbidas, WIP retenido—, no de las carretillas que desplaza. El desplazamiento invita a una conversación sobre el personal; la restricción invita a una sobre el rendimiento.
La estructura importa tanto como el total. Distribuir la flota a lo largo de un plazo alinea el coste con el rendimiento que libera y mantiene el proyecto dentro del presupuesto operativo en lugar de la ronda de capex; FlyWei ofrece plazos de arrendamiento de 3, 5 y 7 años por esa razón. Sea cual sea la ruta que tome, insista en que el alcance de la integración, la propiedad de la interfaz y el soporte post-puesta en marcha aparezcan como partidas visibles. La integración varía más entre plantas, y un precio empaquetado lo oculta. Presente el caso como un flujo con un antes y un después medidos, un alcance de integración nombrado y un plazo de financiación, en lugar de un programa de automatización de toda la planta; los comités aprueban lo primero y aplazan lo segundo.
| Palanca | Esfuerzo inicial | Exposición de capital | Primera señal medible | Verificar antes de comprometerse |
|---|---|---|---|---|
| Automatizar el movimiento repetitivo principal | Bajo — cuatro semanas de recuento | Ninguno en la etapa de estudio | Minutos de inactividad por turno | ¿Origen y destino verdaderamente fijos? |
| Cola de trabajo de la flota e integración | Medio — depende del acceso a los datos | Costeado por separado | Confirmaciones registradas como movimientos de stock | ¿El sistema anfitrión expone el trabajo abierto? |
| Caso de seguridad y rediseño del tráfico | Medio — necesita un responsable | Obras de ruta y suelo | Rutas aprobadas bajo PUWER | Planitud del suelo según TR34 |
| Estructura de financiación | Bajo — comercial | Distribuido a lo largo del plazo de arrendamiento | Se incluye en opex, no en capex | ¿Integración y soporte con precios visibles? |
Qué hace FlyWei en este ámbito
FlyWei es un integrador de sistemas independiente y neutral en cuanto a proveedores en el Reino Unido de carretillas elevadoras autónomas y AMR. En una planta de piezas pesadas, esto es más importante que en casi cualquier otro lugar, porque los tres flujos que vale la pena automatizar primero suelen necesitar tres clases de máquinas diferentes. FlyWei diseña el flujo, selecciona máquinas de múltiples fabricantes, las integra con los sistemas que la planta ya utiliza y les brinda soporte.
Para la salida de celdas de mecanizado y las líneas de expedición, FlyWei suministra carretillas elevadoras sin conductor contrapesadas de la clase de 2 toneladas para trabajos con palés y piezas fundidas pesadas. Para pasillos estrechados por estanterías posteriores, la clase de carretillas retráctiles de pasillo estrecho de 1,4 toneladas permite colocar a niveles de almacén de gran altura sin ensanchar el pasillo. Para carros de subconjuntos y transportadores de cajas de cambios que se mueven entre celdas, los AMR de elevación pesada y elevación latente de FlyWei asumen la tarea de transporte de carros que una carretilla elevadora realiza mal. El gestor de flotas M4 lo gestiona como un único sistema de tráfico, no como tres flotas.
En cuanto a la integración, FlyWei toma el trabajo del sistema ERP, WMS o de producción existente de la planta a través de una interfaz documentada y registra las finalizaciones, de modo que ese sistema sigue siendo el registro de existencias; cuando no existe una interfaz, se utiliza el intercambio programado. Los ingenieros de FlyWei tienen su sede en el Reino Unido, y el caso de seguridad —diseño de rutas, perfiles de velocidad por zona, evidencia de PUWER y LOLER— forma parte del proyecto. Consulte también nuestra nota sobre la elevación de robots automatizados en almacenes de ingeniería del Reino Unido, nuestra guía sobre qué es una carretilla elevadora autónoma y los patrones más amplios en las soluciones de FlyWei.
Carretillas elevadoras sin conductor en ingeniería pesada: preguntas frecuentes
¿Qué es una carretilla elevadora sin conductor?
Un vehículo industrial que eleva, transporta y apila mediante sus propios sistemas de navegación y seguridad, sin operador y sin una trayectoria fija. Carretilla elevadora automatizada y carretilla elevadora AGV significan la misma clase.
¿Tenemos que reemplazar nuestro sistema de producción o stock?
Normalmente no. Una capa de gestión de flotas se sitúa por encima del sistema existente y toma el trabajo de él, de modo que ese sistema sigue siendo la fuente de la verdad. El reemplazo solo importa cuando no puede exponer el trabajo en absoluto.
¿Puede una carretilla elevadora sin conductor manipular piezas fundidas y subconjuntos pesados?
Sí, dentro de la capacidad nominal de la clase elegida. Las clases contrapesadas en el rango de 2 a 3 toneladas cubren la mayoría de las piezas fundidas paletizadas. Los subconjuntos no paletizados incómodos a menudo se adaptan mejor a un AMR de elevación pesada.
¿Cómo cambia esto nuestra posición respecto a PUWER y LOLER?
Las obligaciones recaen en el empleador, y LOLER sigue aplicándose a la función de elevación. Lo que cambia es que el caso de tráfico y segregación debe rediseñarse para una flota que sigue su ruta con precisión.
¿Qué sucede si la red se cae a mitad de turno?
Una integración bien diseñada se degrada en lugar de detenerse. Los vehículos terminan la tarea ya asignada y luego se detienen de forma segura, mientras que la capa de la flota pone en cola las finalizaciones y las reproduce una vez que se restablece el enlace.
¿Podemos operar máquinas de más de un fabricante?
Sí, siempre que soporten una interfaz común. VDA 5050 permite a un gestor de flotas ordenar vehículos de diferentes proveedores en el mismo formato de mensaje, con las reglas de tráfico aún establecidas centralmente.
Si la escasez de trabajo en curso entre las celdas de mecanizado está en su registro de riesgos del Q3, la forma más rápida de probar si una carretilla elevadora sin conductor lo soluciona es medir un flujo en lugar de modelar toda la planta.
Obtenga una lectura de viabilidad de 48 horas sobre su flujo de mayor volumen — envíe el perfil de movimiento de su ruta más transitada y FlyWei le dirá qué absorbería y qué no una flota autónoma. Para el lado de la máquina, comience con la gama de carretillas elevadoras sin conductor de FlyWei.
Ingenieros con sede en el Reino Unido. Sin compromiso. Una respuesta en un día hábil.