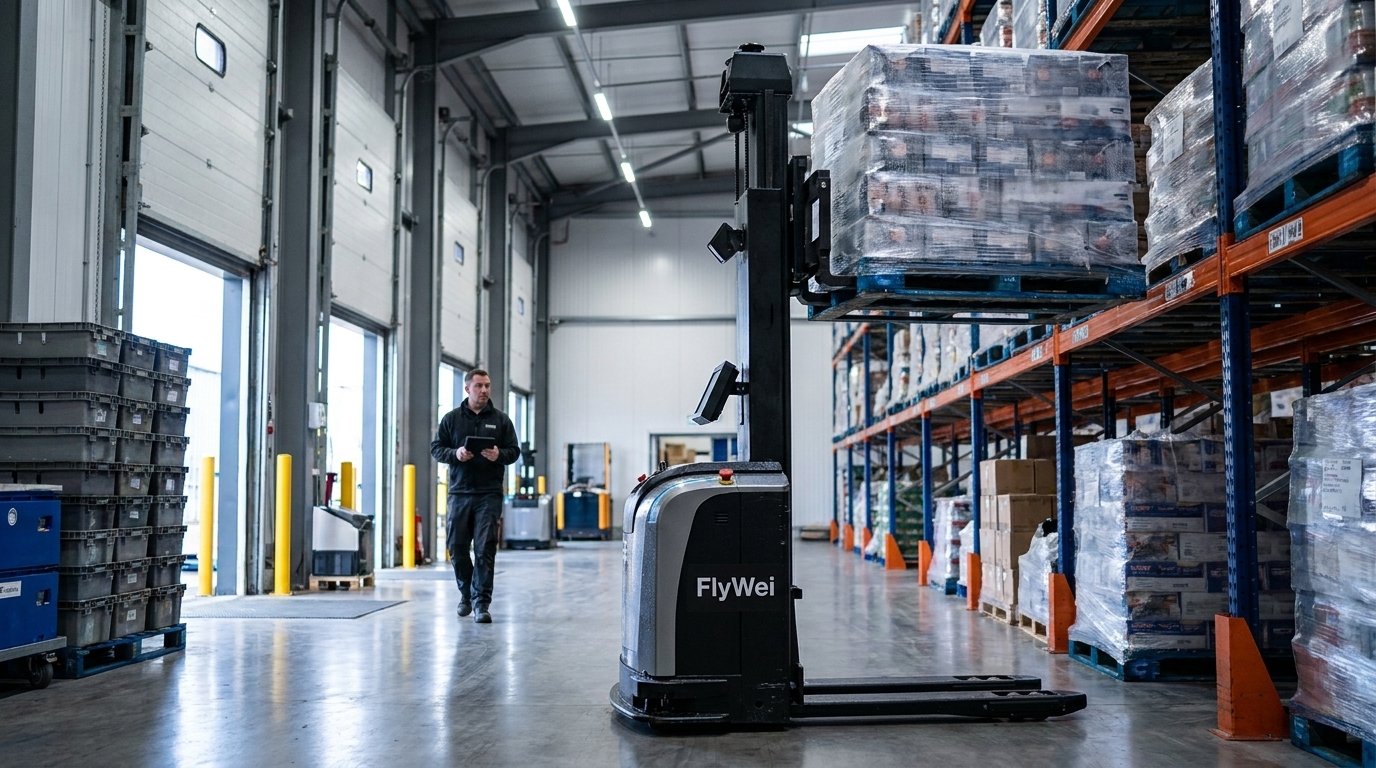
Ein autonomer Gabelstapler für Kühlhäuser ist ein fahrerloser Gabelstapler, der für den kontinuierlichen Einsatz in gekühlten und gefrorenen Räumen gebaut wurde. Er verwendet versiegelte Elektronik, kondensationsbeständige Sensoren und Batterietechnologie für niedrige Temperaturen, um Paletten ohne Person in der Kabine zu bewegen. Die Risiken sind physischer Natur: Von den 126 Arbeitnehmern, die in Great Britain in den Jahren 2025/26 getötet wurden, wurden 24 von einem sich bewegenden Fahrzeug erfasst, und 15 dieser Todesfälle ereigneten sich im Transport- und Lagerwesen, laut der Health and Safety Executive. Für einen Betriebsleiter, der eine gekühlte Produktionshalle mit angeschlossenem Tiefkühllager betreibt, ist der tägliche Schmerz leiser als diese Schlagzeile, aber unerbittlich. Kühl-Expositions-Dienstpläne bedeuten, dass ein Stapler, der eine volle Schicht laufen könnte, nur einen Teil davon läuft. Batterien verlieren im Gefrierschrank an Kapazität und verbringen länger mit dem Laden als auf Paletten. Ersatz für Fahrer mit Kühlhaus-Berechtigung ist knapp, und jede unbesetzte Schicht drängt die Leistung des Schockgefrierschranks in eine Warteschlange, die die dahinterliegende Linie zum Stillstand bringt.
Warum der Durchsatz im Tiefkühllager stagniert
Drei UK-spezifische Faktoren wirken sich in einem Kühlkettenstandort aus. Der erste ist thermisch und konstruktionsbedingt unvermeidbar. Die HSE-Richtlinie legt einen Arbeitsplatz-Referenzwert von 16 °C fest, oder 13 °C, wenn ein Großteil der Arbeit anstrengende körperliche Anstrengung erfordert – eine Schwelle, die ein Tiefkühllager niemals erreichen kann, da das Produkt die Kälte erfordert. Die Pflicht verlagert sich daher vom Erwärmen des Raumes zur Kontrolle der Exposition: kürzere Einsätze, vorgeschriebene Aufwärmpausen, schwerere persönliche Schutzausrüstung und mehr Übergaben. Jede dieser Kontrollen führt direkt zu verlorenen Staplerstunden.
Der zweite Faktor ist der regulatorische Aufwand für das Produkt selbst. Die Quick-frozen Foodstuffs (England) Regulations 2007 legen die Bedingungen fest, unter denen tiefgekühlte Lebensmittel in Verkehr gebracht werden dürfen, einschließlich der Lagertemperaturbedingungen in Schedule 2 und der Aufzeichnungen, die diese belegen. Eine Palette, die in einem gekühlten Andockbereich geparkt ist, während ein Fahrer sich aufwärmt, ist nicht nur eine untätige Palette; es ist ein Temperaturprotokoll, das Sie möglicherweise verteidigen müssen.
Der dritte Faktor ist die Personaltiefe. Kühlhausarbeit erfordert eine spezielle Qualifikation zusätzlich zu einem Gegengewichts- oder Schubmaststaplerschein, und der Pool an Personen, die bereit sind, dies im Midlands-Korridor – Magna Park, DIRFT, Daventry, Burton-on-Trent – zu tun, ist dünn und umkämpft. Logistics UK verfolgt seit Jahren in seinen Jahresberichten den Mangel an Fahrern und Lagerfachkräften in der Branche, und die Kühlkette ist davon am stärksten betroffen. Das Ergebnis ist ein Werk, das Kapital in Regalen und Schockgefrierkapazitäten gebunden hat, gedrosselt durch einen Dienstplan, den es nicht besetzen kann.
Hebel eins, operativ: Automatisieren Sie zuerst die beiden sich wiederholenden Tiefkühlstrecken
Beginnen Sie nicht damit, das gesamte Tiefkühllager zu automatisieren. Beginnen Sie mit den beiden Strecken, die hochfrequent, variationsarm und am kältesten sind: die Entladung des Schockgefrierschranks ins Lager und vom Lager zur Bereitstellungsspur. Dies sind feste Ursprungs-Ziel-Bewegungen in einem bekannten Takt, genau die Arbeit, die ein fahrerloser Gabelstapler gut erledigt, und genau die Arbeit, die Ihre knappsten Bedienerstunden verbraucht. Erfassen Sie vor der Spezifikation zwei Wochen lang die Bewegungen nach Strecke und Stunde; die meisten Werke stellen fest, dass eine Minderheit der Routentypen die Mehrheit der Staplerzeit unter Null ausmacht. Die Automatisierung dieser Strecken hält Ihr qualifiziertes Personal in den Gängen, wo Urteilsvermögen gefragt ist – Schadensbeurteilung, Bestandsabfragen, Kommissionierausnahmen – anstatt dieselbe Palette vierzig Mal pro Nacht denselben Gang entlang zu transportieren. Es wandelt auch ein Dienstplanproblem in ein Kapazitätsproblem um, das viel einfacher zu planen ist.
Hebel zwei, technisch: Spezifizieren Sie für Kondensation, nicht nur für Kälte
Kälte ist das offensichtliche technische Problem. Kondensation ist das, was Implementierungen tatsächlich zum Scheitern bringt. Jedes Mal, wenn ein Stapler die Dockschwelle von einem Umgebungsvorraum in den Gefrierbereich und zurück überquert, kondensiert Feuchtigkeit und gefriert dann an Optiken, Steckverbindern und Chassis. Spezifizieren Sie entsprechend: versiegelte Antriebs- und Steuergehäuse, beheizte oder gespülte Sensorfenster, Batterietechnologie für niedrige Temperaturen und ein Gelegenheitsladeverhalten, das das Fahrzeug in seinem thermischen Bereich hält, anstatt es ein- und auszufahren. Ebenso wichtig ist es, das Schwellenverhalten in der Software zu spezifizieren. Verkehrsregeln an der Tür, Verweilgrenzen im Vorraum und eine definierte Aufwärm- und Trocknungsroutine gehören in die Flottenebene, nicht in die Gewohnheit eines Fahrers. FlyWei handhabt dies in M4, dem Flottenmanager, der den Verkehr und das Laden der gesamten Flotte regelt, während RDS Roboter-Dispatch die Arbeit von den bereits am Standort laufenden Systemen übernimmt, sodass das Tiefkühllager einen einzigen Bestandsdatensatz führt.
Hebel drei, regulatorisch: Erstellen Sie den PUWER-Fall vor der Inbetriebnahme
Ein fahrerloser Stapler ist Arbeitsmittel, und die Pflichten werden nicht gemildert, nur weil niemand darauf sitzt. Die Provision and Use of Work Equipment Regulations 1998 widmen Part III, Regulations 25 bis 30, speziell mobilen Arbeitsmitteln, und die HSE-Anleitung zu PUWER legt die Erwartungen an Inspektion, Wartung, Schulung und Kompetenz fest, die damit einhergehen. In einem Kühlhaus müssen drei Punkte explizit behandelt werden. Trennung: Definieren Sie, wo Menschen und Roboter sich den Raum teilen und wo nicht, wobei die Gefriergänge die strengste Zone sind. Inspektion: Kälte und Eis verändern Verschleißmuster, daher kann das Inspektionsregime nicht von einem Umgebungslager kopiert werden. Kompetenz: Ihr Team fährt den Stapler nicht mehr, aber jemand muss geschult und autorisiert sein, bei -25 °C in voller Schutzausrüstung sicher einzugreifen, zu bergen und anzuhalten. Erstellen Sie dieses Nachweispaket während der Inbetriebnahme, mit der UKCA- und CE-Dokumentation, und übergeben Sie es dem Vorstand als abgeschlossenen Sicherheitsnachweis.
Hebel vier, kommerziell: Passen Sie den Finanzierungsweg an die Lebensdauer des Assets an
Die Automatisierung von Kühlhäusern scheitert selten an der Technik; sie scheitert daran, wie sie im Kapitalplan landet. Ein Tiefkühllager ist ein langlebiges Asset, und die Abläufe darin ändern sich langsam, was es gut für eine befristete Vereinbarung geeignet macht, die eine Kapitalanforderung in eine Betriebslinie umwandelt. FlyWei bietet Leasinglaufzeiten von 3, 5 und 7 Jahren an, die Roboter, Flottensoftware, Wartung und UK-Support in einer monatlichen Rate abdecken. Für einen Betriebsleiter besteht der praktische Wert darin, dass der Business Case nicht mehr eine einzelne große Zahl vor einem Capex-Ausschuss ist, sondern zu einem Kosten pro Schicht wird, den Sie den verdrängten qualifizierten Bedienerstunden und Agenturprämien gegenüberstellen können.
| Hebel | Was sich im Betrieb ändert | Wo die Verantwortung liegt | Nachweise für den Vorstand |
|---|---|---|---|
| Automatisierung der beiden sich wiederholenden Tiefkühlstrecken | Schockgefrierer-zu-Lager und Lager-zu-Bereitstellung laufen in einem festen Takt, unbeeinflusst von Dienstplanlücken | Betrieb, wobei der Betriebsleiter den Flussplan verantwortet | Zwei Wochen Bewegungen nach Strecke und Stunde, vorher und nachher |
| Spezifikation für Kondensation und Schwellenüberschreitungen | Versiegelte Gehäuse, geschützte Optiken, Laden im thermischen Bereich, Türverweilregeln in der Software | Technik, mit dem Integrator | Fehlerrate bei Schwellenüberschreitungen und ungeplante Stopps pro 1.000 Bewegungen |
| Erstellung des PUWER-Falls vor der Inbetriebnahme | Trennzonen, kältespezifisches Inspektionsregime, benannte autorisierte Einsatzkräfte | SHEQ, unter PUWER Part III (regs 25–30) | Abgeschlossener Sicherheitsnachweis, Inspektionsplan, UKCA- und CE-Paket |
| Anpassung der Finanzierung an die Asset-Lebensdauer | Kapitalanforderung wird zu einer festen monatlichen Betriebslinie | Finanzen, mit Einkauf | Kosten pro Schicht gegenüber verdrängten qualifizierten Bedienerstunden und Agenturprämien |
Von den 126 Arbeitnehmern, die in Great Britain in den Jahren 2025/26 getötet wurden, wurden 24 von einem sich bewegenden Fahrzeug erfasst, und 15 dieser Todesfälle ereigneten sich im Transport- und Lagerwesen – weshalb die Entfernung von Personen aus den verkehrsreichsten Gängen unter Null eine Sicherheitsentscheidung ist, bevor sie eine Produktivitätsentscheidung ist.
Was FlyWei hier leistet
FlyWei ist ein unabhängiger, herstellerneutraler UK-Systemintegrator. Wir sind nicht an einen Hersteller gebunden, daher spezifizieren wir für einen gekühlten und gefrorenen Standort marktübergreifend und wählen die Maschine, die zum tatsächlichen Fluss passt, anstatt den Fluss an das anzupassen, was eine Marke zufällig baut. In der Praxis erhält ein Kühlkettenwerk normalerweise eine gemischte Spezifikation. Ein FlyWei autonomer Gabelstapler für Kühlhäuser – Gegengewicht für die Entladung des Schockgefrierschranks und hofseitige Bewegungen, Schubmaststaplerklasse für schmalgangige Hochregallagerung – übernimmt die Palettenarbeit, während FlyWei Heberoboter den Wagen- und Behältertransport in der gekühlten Packhalle übernehmen, wo ein kompletter Gabelstapler das falsche Werkzeug wäre.
Über den Maschinen läuft M4 die Flotte und RDS übernimmt die Arbeit von den bestehenden Systemen des Standorts, sodass der Bestand dort bleibt, wo Ihr Team ihn bereits sucht. Die Reihenfolge, die wir ausführen, ist vorne bewusst langsam und hinten schnell: eine Standortbegehung unter den Live-Thermobedingungen, ein Flussplan, ein fester Umfang, dann die Inbetriebnahme gegen diesen Umfang. FlyWei veröffentlicht einen Leitfaden für autonome Gabelstapler, der die Staplerklassen und Navigationsmethoden abdeckt, und unsere Branchenlösungen-Seiten enthalten die Einsatzhistorie nach Sektor. Die Ingenieure sind in UK ansässig, und das Sicherheitsnachweispaket wird als Teil des Projekts geliefert, nicht nachträglich eingefordert.
Häufig gestellte Fragen
Was ist ein autonomer Gabelstapler für Kühlhäuser?
Es ist ein fahrerloser Gabelstapler, der für den kontinuierlichen Einsatz in gekühlten und gefrorenen Räumen spezifiziert ist, typischerweise für den Betrieb bis zu -25 °C ausgelegt. Er verwendet versiegelte Elektronik, kondensationsbeständige Sensoren und Batterietechnologie für niedrige Temperaturen und bezieht seine Arbeit von den Lager- oder Produktionssystemen des Standorts und nicht von einem Fahrer.
Kann ein Standard-Fahrerloser Gabelstapler in einem Gefrierschrank verwendet werden?
Nicht zuverlässig. Kondensation an Optiken und Steckverbindern an der Türschwelle, Kapazitätsverlust der Batterie und Dichtungsversagen machen eine für Umgebungstemperatur spezifizierte Maschine für den kontinuierlichen Gefrierbetrieb ungeeignet. Der Kühlhausbetrieb ist eine Spezifikationsentscheidung, die vor dem Kauf getroffen wird.
Gilt PUWER für einen automatisierten Gabelstapler?
Ja. Ein fahrerloser Stapler ist ein mobiles Arbeitsmittel, daher gelten Part III der Provision and Use of Work Equipment Regulations 1998, Regulations 25 bis 30, zusammen mit den Inspektions-, Wartungs- und Kompetenzerwartungen der HSE. Jemand muss weiterhin autorisiert sein, das Fahrzeug einzugreifen, zu bergen und anzuhalten.
Welche Kühlhausabläufe sollten zuerst automatisiert werden?
Die hochfrequenten, variationsarmen Strecken: die Entladung des Schockgefrierschranks ins Lager und vom Lager zur Bereitstellungsspur. Dies sind feste Ursprungs-Ziel-Bewegungen in einem bekannten Takt, sie verbrauchen die meisten Bedienerstunden unter Null, und sie sind in einer ersten Phase am einfachsten zu beweisen.
Wie beeinflussen autonome Gabelstapler die Einhaltung der Kühlhaustemperatur?
Sie verkürzen die Zeit, die Paletten außerhalb des erforderlichen Bereichs verbringen, da ein Roboter keine Aufwärmpausen oder Übergaben benötigt. Das erleichtert den Nachweis der Temperaturbedingungen in den Quick-frozen Foodstuffs (England) Regulations 2007, und jede abgeschlossene Bewegung wird automatisch für die Aufzeichnung protokolliert.
Müssen wir unser Lagersystem ersetzen, um Roboter in einem Kühlhaus zu betreiben?
Normalerweise nicht. Eine Dispatch-Schicht sitzt über Ihrem bestehenden System, nimmt Arbeit von diesem entgegen und schreibt Fertigstellungen zurück, sodass dieses System der Bestandsdatensatz bleibt. Ein Ersatz ist nur dann in Betracht zu ziehen, wenn es keine Arbeit über eine Schnittstelle oder einen geplanten Export bereitstellen kann.
Wie wird die Kühlhausautomatisierung in UK üblicherweise finanziert?
Entweder durch direkten Kauf oder durch einen befristeten Leasingvertrag. Leasing über 3, 5 oder 7 Jahre deckt Roboter, Flottensoftware, Wartung und Support in einer monatlichen Rate ab und wandelt eine Kapitalanforderung in eine vorhersehbare Betriebslinie um.
Wenn der Durchsatz im Tiefkühllager und die Personalbesetzung im Kühlhaus auf Ihrem Q3-Risikoregister stehen, ist der schnellste Weg, die Gelegenheit zu bewerten, sich einen Fluss anzusehen, anstatt den gesamten Standort.
Holen Sie sich eine 48-Stunden-Machbarkeitsanalyse für Ihren volumenstärksten Fluss – wir nehmen Ihre Strecke vom Schockgefrierer zum Lager oder vom Lager zur Bereitstellung, gleichen sie mit den Maschinenklassen unseres autonomen Gabelstapler-Sortiments ab und teilen Ihnen mit, was automatisierbar ist und was nicht.
UK-basierte Ingenieure, unverbindlich, und wir antworten innerhalb eines Werktages.