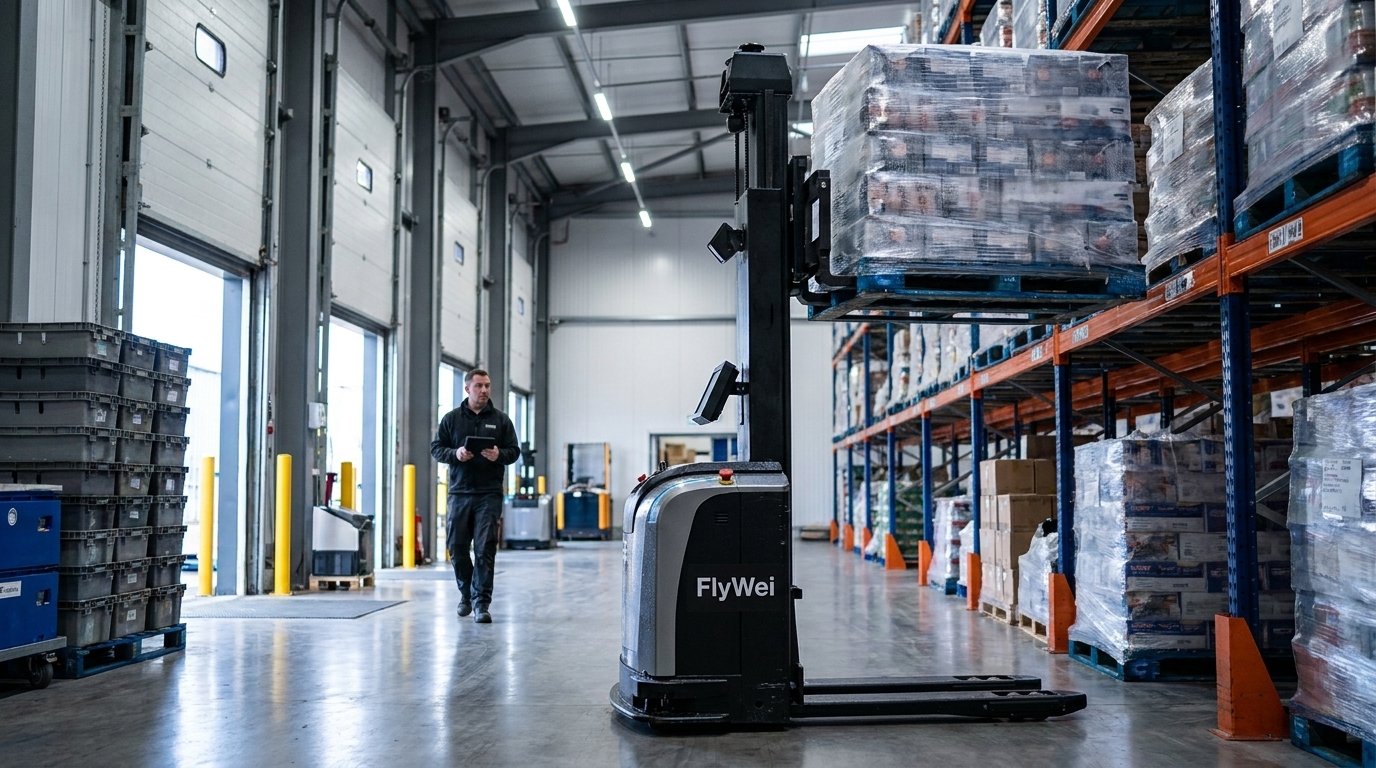
Un chariot élévateur autonome pour entrepôt frigorifique est un chariot élévateur sans conducteur conçu pour fonctionner en continu dans des chambres froides et des chambres de congélation, utilisant une électronique scellée, des capteurs résistants à la condensation et une chimie de batterie basse température pour déplacer les palettes sans personne dans la cabine. Les enjeux sont physiques : sur les 126 travailleurs tués en Great Britain en 2025/26, 24 ont été heurtés par un véhicule en mouvement et 15 de ces décès sont survenus dans le transport et l'entreposage, selon le Health and Safety Executive. Pour un directeur d'usine gérant un hall de production réfrigéré avec un entrepôt frigorifique attenant, la difficulté quotidienne est plus discrète que ce titre, mais implacable. Les rotations d'exposition au froid signifient qu'un chariot qui pourrait fonctionner un quart de travail complet ne fonctionne qu'une partie de celui-ci. Les batteries perdent de leur capacité dans le congélateur et passent plus de temps en charge que sur les palettes. La couverture pour les conducteurs habilités à travailler en entrepôt frigorifique est rare, et chaque quart de travail non pourvu pousse la production du congélateur rapide dans une file d'attente qui bloque la ligne derrière elle.
Pourquoi le débit des entrepôts frigorifiques stagne
Trois facteurs spécifiques au UK se combinent sur un site de chaîne du froid. Le premier est thermique, et il est inévitable par conception. Les directives du HSE fixent un seuil de référence sur le lieu de travail de 16 °C, ou 13 °C lorsque la majeure partie du travail implique un effort physique rigoureux — un seuil qu'un entrepôt frigorifique ne peut jamais atteindre, car le produit nécessite le froid. Le devoir passe donc du réchauffement de la pièce au contrôle de l'exposition : périodes plus courtes, pauses de réchauffement obligatoires, équipements de protection individuelle plus lourds et plus de transferts. Chacun de ces contrôles se traduit directement par des heures de chariot perdues.
Le second est la contrainte réglementaire sur le produit lui-même. Le Quick-frozen Foodstuffs (England) Regulations 2007 établit les conditions dans lesquelles les aliments surgelés peuvent être mis sur le marché, y compris les conditions de température de stockage à l'Annexe 2 et la tenue de registres qui les prouvent. Une palette garée dans un quai réfrigéré pendant qu'un conducteur se réchauffe n'est pas seulement une palette inactive ; c'est un enregistrement de température que vous pourriez avoir à défendre.
Le troisième est la profondeur de la main-d'œuvre. Le travail en entrepôt frigorifique est une qualification spécialisée en plus d'un permis de chariot élévateur à contrepoids ou à mât rétractable, et le bassin de personnes désireuses de le faire dans le corridor des Midlands — Magna Park, DIRFT, Daventry, Burton-on-Trent — est restreint et très disputé. Logistics UK suit depuis des années les pénuries de compétences des conducteurs et des entrepôts dans le secteur par le biais de ses rapports annuels, et la chaîne du froid est en première ligne. Le résultat est une usine qui dispose de capitaux investis dans le rayonnage et la capacité de congélation rapide, mais dont le fonctionnement est ralenti par un planning qu'elle ne peut pas remplir.
Levier un, opérationnel : automatiser d'abord les deux trajets répétitifs en congélation
Ne commencez pas par automatiser l'intégralité de l'entrepôt frigorifique. Commencez par les deux trajets à haute fréquence, à faible variation et les plus froids : la décharge du congélateur rapide vers l'entrepôt, et de l'entrepôt vers la voie de préparation. Ce sont des mouvements d'origine-destination fixes à une cadence connue, ce qui est exactement le travail qu'un chariot élévateur sans conducteur fait bien et exactement le travail qui consomme vos heures d'opérateur les plus rares. Cartographiez une quinzaine de mouvements par trajet et par heure avant de spécifier quoi que ce soit ; la plupart des usines constatent qu'une minorité de types d'itinéraires représente la majorité du temps de chariot en dessous de zéro. L'automatisation de ces trajets maintient votre personnel qualifié dans les allées où le jugement est important — évaluation des dommages, requêtes de stock, exceptions de prélèvement — plutôt que de transporter la même palette dans la même allée quarante fois par nuit. Cela convertit également un problème de planning en un problème de capacité, ce qui est beaucoup plus facile à planifier.
Levier deux, technique : spécifier pour la condensation, pas seulement pour le froid
Le froid est le problème d'ingénierie évident. La condensation est ce qui fait réellement échouer les déploiements. Chaque fois qu'un chariot traverse le seuil du quai, d'un hall ambiant vers la zone de congélation et inversement, l'humidité se condense puis gèle sur les optiques, les connecteurs et le châssis. Spécifiez en conséquence : enceintes d'entraînement et de commande scellées, fenêtres de capteurs chauffées ou purgées, chimie de batterie basse température et un schéma de charge d'opportunité qui maintient le véhicule dans sa plage thermique plutôt que de le faire entrer et sortir. Tout aussi important, spécifiez le comportement au seuil dans le logiciel. Les règles de circulation à la porte, les limites de stationnement dans le hall et une routine définie de réchauffement et de séchage appartiennent à la couche de gestion de flotte, et non à l'habitude d'un conducteur. FlyWei gère cela dans M4, le gestionnaire de flotte, qui arbitre le trafic et la charge sur l'ensemble de la flotte, tandis que RDS robot dispatch prend le travail des systèmes que le site utilise déjà afin que l'entrepôt frigorifique conserve un seul enregistrement de stock.
Levier trois, réglementaire : rédiger le dossier PUWER avant la mise en service
Un chariot sans conducteur est un équipement de travail, et les obligations ne s'allègent pas parce que personne n'est assis dessus. Le Provision and Use of Work Equipment Regulations 1998 consacre la Part III, règlements 25 à 30, spécifiquement aux équipements de travail mobiles, et le guide HSE sur la PUWER énonce les attentes en matière d'inspection, de maintenance, de formation et de compétence qui les accompagnent. Dans un entrepôt frigorifique, trois points nécessitent un traitement explicite. Ségrégation : définir où les personnes et les robots partagent l'espace, et où ils ne le font pas, les allées de congélation étant la zone la plus stricte. Inspection : le froid et la glace modifient les schémas d'usure, de sorte que le régime d'inspection ne peut pas être copié d'un site ambiant. Compétence : votre équipe ne conduit plus le chariot, mais quelqu'un doit être formé et autorisé à intervenir, récupérer et l'arrêter en toute sécurité à −25 °C en équipement de protection complet. Constituez ce dossier de preuves pendant la mise en service, avec la documentation UKCA et CE, et remettez-le au conseil d'administration comme un dossier de sécurité complet.
Levier quatre, commercial : adapter le mode de financement à la durée de vie de l'actif
L'automatisation des entrepôts frigorifiques est rarement bloquée par l'ingénierie ; elle est bloquée par la façon dont elle s'inscrit dans le plan d'investissement. Un entrepôt frigorifique est un actif à longue durée de vie et les flux à l'intérieur changent lentement, ce qui le rend bien adapté à un accord à durée déterminée qui transforme une demande de capital en une ligne d'exploitation. FlyWei propose des contrats de location de 3, 5 et 7 ans couvrant les robots, le logiciel de flotte, la maintenance et le support UK en un seul tarif mensuel. Pour un directeur d'usine, la valeur pratique est que l'analyse de rentabilisation cesse d'être un grand chiffre unique devant un comité d'investissement et devient un coût par quart de travail que vous pouvez comparer aux heures d'opérateur qualifié et à la prime d'agence qu'il remplace.
| Levier | Ce qui change sur le terrain | Où se situe la responsabilité | Preuves à présenter au conseil d'administration |
|---|---|---|---|
| Automatiser les deux trajets répétitifs en congélation | Le trajet du congélateur rapide à l'entrepôt et de l'entrepôt à la zone de préparation s'effectue à une cadence fixe, sans être affecté par les lacunes du planning | Opérations, le directeur d'usine étant responsable de la cartographie des flux | Quinzaine de mouvements par trajet et par heure, avant et après |
| Spécifier pour la condensation et les passages de seuil | Enceintes scellées, optiques protégées, charge en bande thermique, règles de stationnement à la porte dans le logiciel | Ingénierie, avec l'intégrateur | Taux de défaillance des passages de seuil et arrêts imprévus pour 1 000 mouvements |
| Rédiger le dossier PUWER avant la mise en service | Zones de ségrégation, régime d'inspection spécifique au froid, intervenants autorisés nommés | SHEQ, en vertu de la PUWER Part III (règlements 25–30) | Dossier de sécurité complet, calendrier d'inspection, pack UKCA et CE |
| Adapter le financement à la durée de vie de l'actif | La demande de capital devient une ligne d'exploitation mensuelle fixe | Finance, avec les achats | Coût par quart de travail par rapport aux heures d'opérateur qualifié et à la prime d'agence remplacées |
Sur les 126 travailleurs tués en Great Britain en 2025/26, 24 ont été heurtés par un véhicule en mouvement et 15 de ces décès sont survenus dans le transport et l'entreposage — c'est pourquoi retirer les personnes des allées les plus fréquentées en dessous de zéro est une décision de sécurité avant d'être une décision de productivité.
Ce que FlyWei fait ici
FlyWei est un intégrateur de systèmes UK indépendant et neutre vis-à-vis des fournisseurs. Nous ne sommes pas liés à un seul fabricant, donc pour un site réfrigéré et congelé, nous spécifions sur l'ensemble du marché et choisissons la machine qui convient au flux réel, plutôt que d'adapter le flux à ce qu'une marque donnée construit. En pratique, une usine de chaîne du froid obtient généralement une spécification mixte. Un chariot élévateur autonome FlyWei pour entrepôt frigorifique — à contrepoids pour la décharge du congélateur rapide et les mouvements en cour, de la classe des chariots à mât rétractable pour le rangement en allées étroites et en grande hauteur — gère le travail des palettes, tandis que les robots de levage FlyWei prennent en charge le mouvement des chariots et des bacs dans le hall d'emballage réfrigéré où un chariot élévateur complet est l'outil inapproprié.
Au-dessus des machines, M4 gère la flotte et RDS prend le travail des systèmes existants du site, de sorte que le stock reste là où votre équipe le cherche déjà. La séquence que nous suivons est délibérément lente au début et rapide à la fin : une étude de site dans les conditions thermiques réelles, une cartographie des flux, une portée fixe, puis la mise en service par rapport à cette portée. FlyWei publie un guide des chariots élévateurs autonomes couvrant les classes de chariots et les méthodes de navigation, et nos pages de solutions industrielles présentent le bilan de déploiement par secteur. Les ingénieurs sont basés au UK, et le dossier de preuves de sécurité est livré dans le cadre du projet, et non recherché après.
Questions fréquemment posées
Qu'est-ce qu'un chariot élévateur autonome pour entrepôt frigorifique ?
C'est un chariot élévateur sans conducteur spécifié pour fonctionner en continu dans des chambres froides et des chambres de congélation, généralement conçu pour fonctionner jusqu'à −25 °C. Il utilise une électronique scellée, des capteurs résistants à la condensation et une chimie de batterie basse température, et prend son travail des systèmes d'entrepôt ou de production du site plutôt que d'un conducteur.
Un chariot élévateur sans conducteur standard peut-il être utilisé dans un congélateur ?
Pas de manière fiable. La condensation sur les optiques et les connecteurs au seuil de la porte, la perte de capacité de la batterie et la défaillance des joints rendent une machine spécifiée pour l'ambiance inadaptée à un service continu en congélateur. Le fonctionnement en entrepôt frigorifique est une décision de spécification prise avant l'achat.
La PUWER s'applique-t-elle à un chariot élévateur automatisé ?
Oui. Un chariot sans conducteur est un équipement de travail mobile, donc la Part III du Provision and Use of Work Equipment Regulations 1998, règlements 25 à 30, s'applique en même temps que les attentes du HSE en matière d'inspection, de maintenance et de compétence. Quelqu'un doit toujours être autorisé à intervenir, récupérer et arrêter le véhicule.
Quels flux d'entrepôt frigorifique devraient être automatisés en premier ?
Les trajets à haute fréquence et à faible variation : la décharge du congélateur rapide vers l'entrepôt, et de l'entrepôt vers la voie de préparation. Ce sont des mouvements d'origine-destination fixes à une cadence connue, ils consomment le plus d'heures d'opérateur en dessous de zéro, et ils sont les plus faciles à prouver dans une première phase.
Comment les chariots élévateurs autonomes affectent-ils la conformité à la température des entrepôts frigorifiques ?
Ils réduisent le temps que les palettes passent en dehors de la plage requise, car un robot n'a pas besoin de pauses de réchauffement ou de transferts. Cela facilite la preuve des conditions de température dans le Quick-frozen Foodstuffs (England) Regulations 2007, et chaque mouvement effectué est automatiquement enregistré pour le dossier.
Devons-nous remplacer notre système d'entrepôt pour faire fonctionner des robots dans un entrepôt frigorifique ?
Généralement non. Une couche de répartition se superpose à votre système existant, en prend le travail et y réécrit les achèvements, de sorte que ce système reste l'enregistrement du stock. Le remplacement ne vaut la peine d'être envisagé que s'il ne peut pas exposer le travail via une interface ou une exportation planifiée.
Comment l'automatisation des entrepôts frigorifiques est-elle généralement financée au UK ?
Soit par achat direct, soit par un contrat de location à durée déterminée. La location sur 3, 5 ou 7 ans couvre les robots, le logiciel de flotte, la maintenance et le support en un seul tarif mensuel, transformant une demande de capital en une ligne d'exploitation prévisible.
Si le débit des entrepôts frigorifiques et la dotation en personnel des entrepôts frigorifiques figurent sur votre registre des risques du troisième trimestre, le moyen le plus rapide d'évaluer l'opportunité est d'examiner un seul flux plutôt que l'ensemble du site.
Obtenez une lecture de faisabilité en 48 heures sur votre flux le plus volumineux — nous prenons votre trajet du congélateur rapide à l'entrepôt ou de l'entrepôt à la zone de préparation, le cartographions par rapport aux classes de machines de notre gamme de chariots élévateurs autonomes, et revenons avec ce qui est automatisable et ce qui ne l'est pas.
Ingénieurs basés au UK, sans engagement, et nous répondons dans un délai d'un jour ouvrable.