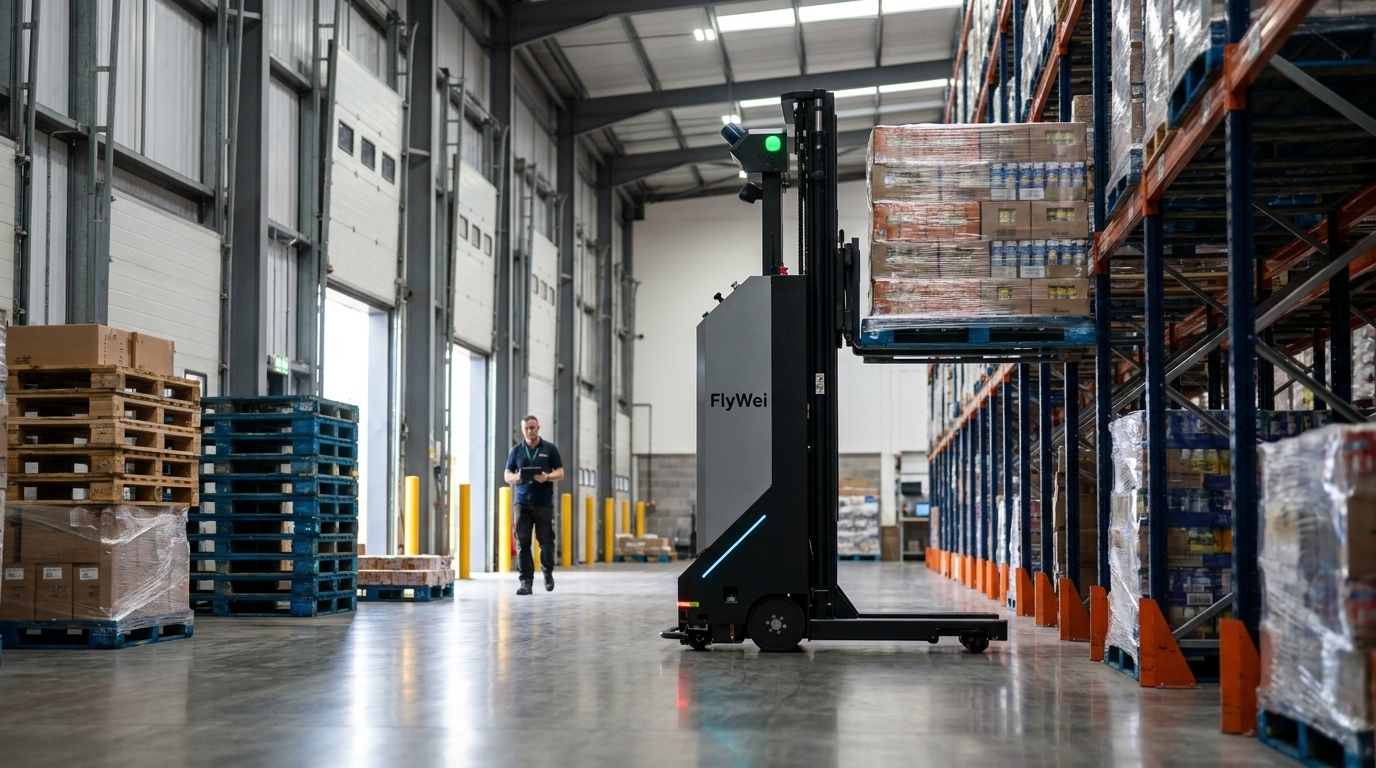
Un robot FMCG est un chariot élévateur, un transpalette ou un gerbeur sans conducteur qui déplace des produits finis et des emballages dans une usine agroalimentaire sans intervention humaine. Le secteur manufacturier présente un taux d'accidents mortels environ 1,5 à 2,5 fois supérieur à la moyenne de tous les secteurs, et 126 travailleurs ont été tués dans des accidents liés au travail en Grande-Bretagne en 2025/26, selon le rapport annuel de 2026 du HSE. Pour un directeur des opérations gérant un hall de conditionnement au Royaume-Uni au dernier trimestre, cependant, la pression est plus étroite et plus immédiate. Les palettes finies s'accumulent en fin de ligne plus rapidement que les chariots élévateurs à contrepoids avec conducteur ne peuvent les évacuer. Un chariot est retiré pour un changement de série, le convoyeur d'accumulation se bloque, et une ligne de remplissage qui devrait fonctionner s'arrête faute d'un simple déplacement de palette. Les équipes de nuit et le personnel intérimaire accentuent le problème, car les chariots les plus importants sont les plus difficiles à doter de personnel fiable — et chaque arrêt imprévu apparaît sur le même rapport OEE que le conseil d'administration lit le lundi matin.
Pourquoi le flux de palettes en fin de ligne se rompt dans les usines FMCG
L'automatisation des entrepôts FMCG est souvent abordée sous l'angle de la main-d'œuvre, mais la cause opérationnelle profonde est la variabilité. Un hall de conditionnement fonctionne selon un plan de production avec des changements de série, des nettoyages et des promotions ; les chariots qui le desservent sont programmés selon un modèle de quart. Les deux horloges ne correspondent jamais. Pendant un fonctionnement stable, un chariot élévateur à contrepoids dégage confortablement la voie d'accumulation. Pendant un changement de série, ce même chariot est retiré pour alimenter la ligne en emballages, et l'accumulation de palettes en fin de ligne reste sans surveillance pendant vingt minutes.
Trois facteurs spécifiques au Royaume-Uni aggravent la situation au-delà de ce que suggère l'arithmétique. Les usines plus anciennes autour de Burton-on-Trent, et les sites dans le couloir des East Midlands entre Magna Park et DIRFT, ont été conçues pour des volumes de palettes plus petits et des rayonnages plus courts, de sorte que le trajet de la fin de ligne au stockage en vrac est long et les allées sont étroites. Les pics saisonniers concentrent ensuite la demande sur les semaines où le personnel intérimaire est le moins expérimenté. Et l'obligation de diligence ne s'adapte pas aux effectifs : la norme PUWER exige que les équipements de travail soient adaptés, inspectés et utilisés par des personnes formées, tandis que les directives du HSE sur le transport en milieu de travail prévoient que les itinéraires piétons et véhicules soient séparés par conception plutôt que par simple signalisation.
Mesurez-le et le schéma est évident : des mouvements courts, répétés, entièrement prévisibles, effectués par la ressource la moins disponible sur le site, dans la fenêtre où l'erreur coûte le plus cher. Les membres de Logistics UK rapportent la même configuration dans tous les secteurs palettisés, c'est pourquoi un chariot élévateur sans conducteur destiné à un seul flux surpasse une flotte destinée à tout.
Un robot FMCG est un chariot élévateur, un transpalette ou un gerbeur sans conducteur qui déplace des produits finis et des emballages dans une usine agroalimentaire sans intervention humaine, et le secteur manufacturier britannique présente un taux d'accidents mortels environ 1,5 à 2,5 fois supérieur à la moyenne de tous les secteurs.
Levier un : mesurez l'horloge des palettes avant de spécifier quoi que ce soit
Le levier opérationnel ne coûte rien et change toutes les décisions ultérieures. Pendant deux semaines de production, enregistrez chaque palette quittant la fin de ligne avec quatre champs : horodatage, origine, destination et la raison de tout retard de plus de cinq minutes. La plupart des équipes découvrent que leur chiffre réel n'est pas le nombre moyen de mouvements par heure, mais le nombre maximal de mouvements dans les quinze pires minutes d'un changement de série — et c'est ce chiffre qu'un robot FMCG doit atteindre. Associez-le à une mesure honnête du temps de trajet, effectuée à vitesse opérationnelle avec les portes coupe-feu et les passages piétons en place, et non mesurée à partir d'un dessin CAO. Deux résultats sont importants. Le premier est le temps de cycle par mouvement, qui détermine le nombre de véhicules dont vous avez besoin. Le second est l'histogramme des retards, qui vous indique si vous avez un problème de débit ou un problème de congestion ; le second est moins cher à résoudre, et parfois un changement de disposition au niveau de la voie d'accumulation élimine la moitié de l'écart avant même qu'un seul véhicule ne soit commandé. Apportez ces données à toute conversation avec un fournisseur et l'argument de la spécification se résout en grande partie de lui-même.
Levier deux : orchestrez à partir des systèmes que vous utilisez déjà
Le levier technique est celui qui décide si le programme survit au contact de la production. Les véhicules autonomes ne se connectent pas directement à un système d'entreprise ; une couche de gestion de flotte se situe entre eux. Le gestionnaire de flotte M4 de FlyWei prend le travail de votre WMS ou ERP d'entreprise via une interface documentée, convertit chaque tâche en itinéraires, règles de circulation et affectations de véhicules, et renvoie les achèvements et les confirmations de chargement afin que votre système existant reste le registre des stocks. La communication côté robot utilise la norme ouverte VDA 5050, ce qui signifie qu'un seul gestionnaire de flotte peut commander des véhicules de différents types sans interface sur mesure pour chacun. Deux questions de conception méritent d'être réglées par écrit avant le contrat. Combien de temps la couche de flotte continue-t-elle de fonctionner si le réseau ou le système hôte tombe en panne, et comment les messages en double sont-ils évités lorsque la liaison revient ? Une intégration bien conçue se dégrade plutôt que de s'arrêter : les véhicules terminent la tâche déjà émise, se maintiennent en toute sécurité, et les achèvements sont rejoués lors de la reconnexion. Lorsqu'un système existant n'expose aucune interface, une exportation planifiée du travail en cours avec une importation des confirmations est généralement suffisante pour commencer.
Levier trois : réécrivez l'évaluation des itinéraires de circulation, pas seulement le registre des risques
Le levier réglementaire est régulièrement sous-estimé car les équipes supposent que la suppression du conducteur supprime l'obligation. Ce n'est pas le cas. En vertu de la norme PUWER, l'équipement doit toujours être adapté à son lieu d'utilisation, entretenu et inspecté, et les personnes qui partagent l'espace avec lui doivent être instruites. La norme ISO 3691-4, la norme internationale pour les chariots industriels sans conducteur et leurs systèmes, fixe les attentes en matière de sécurité pour les véhicules et leurs zones d'exploitation ; la BSI la publie au Royaume-Uni et c'est la référence que votre assureur et votre comité de sécurité vous demanderont. Le travail pratique est l'évaluation des itinéraires de circulation. Les itinéraires automatisés doivent être définis, séparés là où le flux piétonnier est dense, et régis par des règles de priorité écrites plutôt que supposées. Le changement de série est le moment à examiner, car c'est à ce moment-là que les ingénieurs, les équipes d'hygiène et les transpalettes occupent le même sol en même temps. Attendez-vous à déplacer un passage, à ajouter une zone de maintien définie au niveau de la voie d'accumulation, et à établir une réduction de vitesse documentée près de la ligne. Faire cela en premier raccourcit également la mise en service, car le véhicule est cartographié sur une disposition qui fonctionne déjà.
Levier quatre : échelonnez le capital, pas seulement le déploiement
Le levier commercial est le séquençage. Un déploiement à flux unique en fin de ligne peut être mis en service, mesuré et défendu sur ses propres chiffres, ce qui vous donne une base de référence vérifiée avant de l'étendre aux réceptions de marchandises ou aux mouvements inter-baies. Cela change également la façon dont le capital est traité : un coût d'exploitation par rapport à une ligne de production nommée est une conversation beaucoup plus facile avec un comité capex qu'un programme d'automatisation à l'échelle du site. Le leasing FlyWei sur des durées de trois, cinq et sept ans existe précisément pour cette raison, et il permet au premier flux de faire ses preuves avant que le second ne soit financé. Fixez honnêtement le seuil de révision — mouvements effectués dans les quinze pires minutes d'un changement de série, arrêts de ligne imprévus attribuables à l'évacuation des palettes, et rapports de quasi-accidents sur l'itinéraire automatisé — et convenez par écrit, avant la mise en service, du résultat qui justifie le financement de la phase deux.
| Levier | Ce qu'il change réellement | Exposition au capital | Délai avant le premier effet mesurable | KPI qu'il affecte en premier |
|---|---|---|---|---|
| Mesurer l'horloge des palettes | Remplace la demande supposée par la demande de pointe ; peut éliminer la congestion purement et simplement | Aucun — temps interne uniquement | Deux semaines de production | Minutes de retard par changement de série |
| Orchestrer à partir des ERP et WMS existants | Maintient l'autorité des registres de stock ; supprime l'émission manuelle des tâches | Portée de l'intégration, coûtée séparément | Flux pilote à la mise en service | Précision du registre de stock en fin de ligne |
| Réécrire l'évaluation des itinéraires de circulation | Définit les itinéraires automatisés séparés et les droits de passage lors du changement de série | Faible — changements de disposition et signalisation | Avant l'arrivée des véhicules | Rapports de quasi-accidents sur l'itinéraire |
| Échelonner le capital sur un flux | Prouve le cas sur une base de référence vérifiée en premier | Réparti via des contrats de leasing ; aucun engagement à l'échelle du site | Première porte de révision après la mise en service | Arrêts de ligne imprévus dus à l'évacuation des palettes |
Ce que FlyWei fait ici
FlyWei est un intégrateur de systèmes indépendant et neutre vis-à-vis des fournisseurs au Royaume-Uni, spécialisé dans les chariots élévateurs autonomes et les AMR. C'est important car la bonne machine pour un flux en fin de ligne est rarement la bonne pour l'ensemble du site : FlyWei intègre les meilleurs véhicules de plusieurs fabricants plutôt que d'adapter un seul catalogue à chaque problème. Pour le flux décrit ici, FlyWei spécifie généralement un chariot élévateur autonome à contrepoids FlyWei de la classe 2 tonnes entre la fin de ligne et le stockage en vrac, avec un chariot à mât rétractable autonome FlyWei lorsque le stockage en vrac se fait dans des allées étroites et des rayonnages grande hauteur. Lorsque les cartons se déplacent sur des chariots à roulettes au lieu de palettes, les robots de levage et les AMR FlyWei couvrent ce cas.
La couche d'orchestration est l'endroit où FlyWei réalise la majeure partie de l'ingénierie. M4 gère la flotte, les règles de circulation et la stratégie de charge ; le RDS (Robot Dispatch System) de FlyWei décide quel véhicule prend quelle tâche à mesure que le plan évolue lors d'un changement de série, de sorte que la priorité suit la ligne plutôt qu'une liste d'itinéraires fixe. Les ingénieurs FlyWei conçoivent l'intégration à vos systèmes existants, rédigent le comportement en mode dégradé dans la spécification et effectuent la mise en service en fonction de l'horloge des palettes que vous avez mesurée — le tout étant ensuite pris en charge par des ingénieurs basés au Royaume-Uni. La même approche s'applique aux solutions de robots FMCG et de robotique d'entrepôt par secteur, avec la gamme de véhicules sous chariots élévateurs autonomes FlyWei et des lectures connexes sur les robots de levage automatisés dans l'entreposage FMCG au Royaume-Uni.
Questions fréquemment posées
Qu'est-ce qu'un robot FMCG ?
Un robot FMCG est une machine autonome de manutention utilisée dans la production et l'entreposage de biens de consommation à rotation rapide — généralement un chariot élévateur, un transpalette, un gerbeur ou un AMR sans conducteur. Il déplace les produits finis et les emballages entre les lignes, les tampons et le stockage en vrac sans opérateur à bord, prenant son travail à partir des systèmes d'entreprise existants.
Un robot FMCG peut-il fonctionner dans un hall de conditionnement réfrigéré ou lavable ?
Oui, à condition que l'environnement soit spécifié en amont. Les zones réfrigérées et à forte humidité affectent les performances des capteurs, le comportement de la batterie et les indices de protection, de sorte que la spécification du véhicule et la stratégie de charge changent toutes deux. Spécifiez l'environnement le plus difficile dans lequel le véhicule entrera régulièrement, et non la moyenne.
Devons-nous remplacer notre WMS pour faire fonctionner des robots FMCG ?
Généralement non. Une couche d'orchestration se situe au-dessus de votre système d'entrepôt et en tire le travail, de sorte que ce système reste la source de vérité pour le stock. Le remplacement n'est à envisager que s'il ne peut pas exposer le travail via une interface ou une exportation planifiée.
Combien de chariots élévateurs autonomes remplacent un chariot avec conducteur en fin de ligne ?
Il n'y a pas de ratio fixe, et tout fournisseur qui en cite un n'a pas vu vos données. La réponse vient de l'horloge des palettes : temps de cycle par mouvement par rapport aux mouvements de pointe dans les quinze pires minutes d'un changement de série.
Que requiert la norme PUWER une fois qu'un chariot élévateur fonctionne sans conducteur ?
Les mêmes obligations, appliquées différemment. L'équipement de travail doit être adapté à son lieu d'utilisation, entretenu, inspecté et utilisé par des personnes instruites, et les itinéraires séparés par conception. En pratique, l'évaluation des itinéraires de circulation est réécrite et les itinéraires automatisés sont séparés.
Combien de temps prend le déploiement d'un robot FMCG en fin de ligne ?
Cela dépend beaucoup plus de l'accès aux données que des véhicules. La mise en service est rarement le point le plus long ; le mappage des champs de commande et de stock, l'accord sur la gestion des exceptions et les tests avec des données réelles le sont. Les projets avancent le plus rapidement lorsqu'une interface documentée existe déjà.
Si l'évacuation des palettes en fin de ligne figure sur votre registre des risques du quatrième trimestre, le moyen le plus rapide d'évaluer le problème est de demander à quelqu'un de parcourir le flux avec vous.
Réservez une étude de site gratuite de 30 minutes et nous mesurerons le flux en fin de ligne, la distance de transport jusqu'au stockage en vrac et la fenêtre de changement de série par rapport à votre propre plan de production. Vous pouvez également comparer les classes de véhicules pour les flux FMCG palettisés dans la gamme des chariots élévateurs autonomes FlyWei.
Des ingénieurs basés au Royaume-Uni, sans obligation, et une réponse dans un délai d'un jour ouvrable.