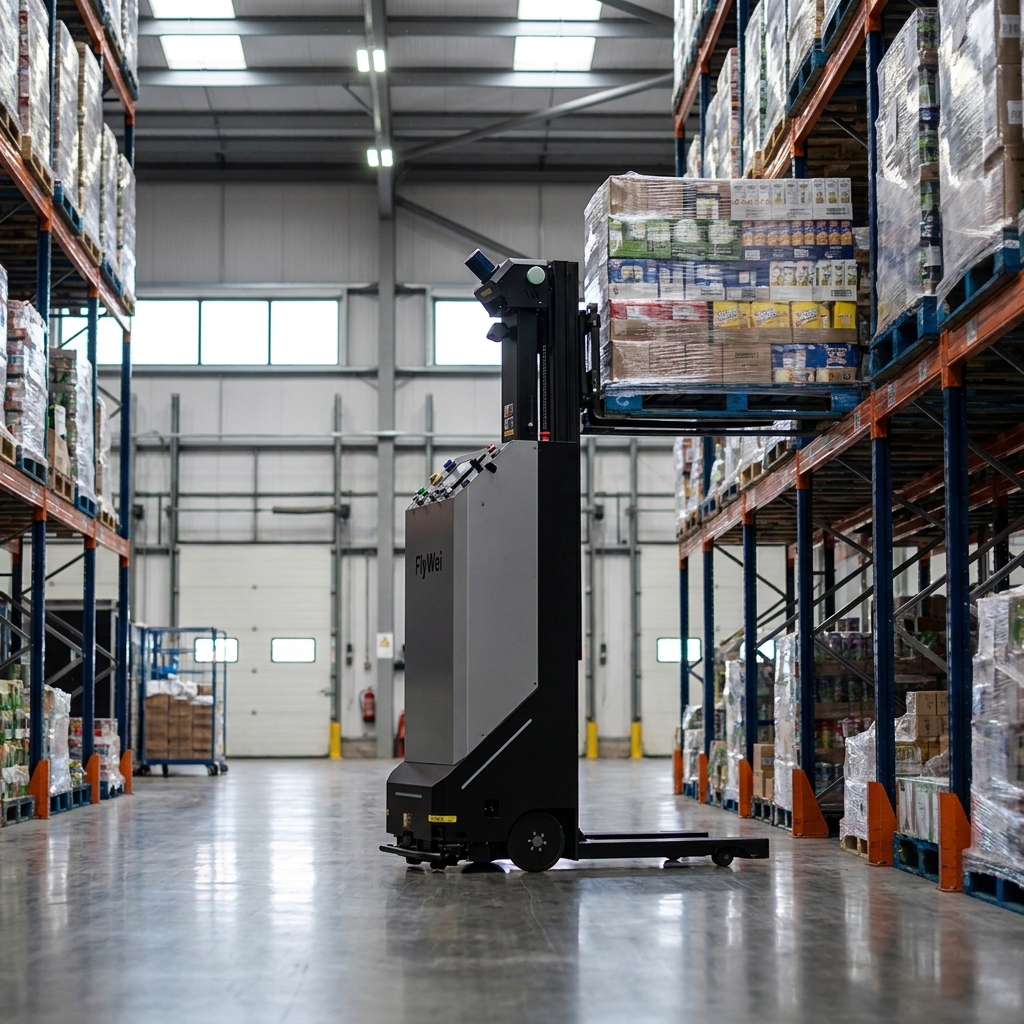
Un robot FMCG est une machine sans conducteur qui déplace des palettes finies entre les lignes de palettisation, le stockage en vrac et l'expédition sans opérateur à bord. Les enjeux ne sont pas abstraits : en Grande-Bretagne, 24 des 126 travailleurs tués dans des accidents liés au travail en 2025/26 ont été frappés par un véhicule en mouvement, la deuxième cause la plus fréquente de décès sur le lieu de travail. Pour un directeur de la chaîne d'approvisionnement gérant trois ou quatre usines FMCG au UK, ce risque s'ajoute à un problème commercial plus difficile. La capacité de mouvement des palettes la nuit et le week-end est l'intrant le moins prévisible de l'ensemble du réseau. La couverture des caristes varie d'un site à l'autre et d'une semaine à l'autre, de sorte que le même plan de production donne des performances d'expédition différentes selon les personnes présentes. Lors de la période promotionnelle et festive du troisième trimestre, cette variance a un impact direct sur les niveaux de service client, et aucune efficacité en bord de ligne ne compense les palettes finies qui restent au sol parce que personne n'était disponible pour les déplacer.
Pourquoi la capacité de palettes de nuit est le maillon faible d'un réseau FMCG
La cause profonde est structurelle plutôt que locale. Les usines FMCG au UK ont été conçues autour de conducteurs humains, et le modèle de flux de matériaux suppose qu'un chariot élévateur à contrepoids est disponible chaque fois qu'une palette arrive. Cette hypothèse était valable lorsqu'un site pouvait doter son propre personnel. Elle est beaucoup moins fiable maintenant, car le conducteur qualifié et familiarisé avec le site est une ressource rare et mobile, et les sites qui se disputent cette ressource se trouvent à quelques kilomètres les uns des autres autour de Magna Park, DIRFT, Daventry et Burton-on-Trent.
Trois facteurs spécifiques au UK aggravent la situation. Premièrement, la compétence n'est pas portable en pratique : un conducteur peut avoir le permis, mais la familiarisation avec le site, la disposition des rayonnages et les règles de circulation signifient qu'un nouveau visage n'est pas immédiatement productif lors d'un poste de nuit chargé. Deuxièmement, la demande est irrégulière d'une manière que l'offre de main-d'œuvre ne l'est pas. La période promotionnelle et festive demande à une usine de maintenir un pic d'expédition pendant une fenêtre fixe, et la couverture par des agences est la moins fiable précisément pendant cette fenêtre. Troisièmement, les attentes en matière de sécurité se sont renforcées, et la séparation des personnes des équipements en mouvement est désormais une obligation au niveau du conseil d'administration plutôt qu'une habitude au niveau du site : le HSE enregistre 59 219 blessures non mortelles déclarées par l'employeur en 2024/25, la manipulation, le levage ou le transport représentant 17 pour cent et le fait d'être frappé par un objet en mouvement 10 pour cent supplémentaires.
La conséquence est que le plan et le résultat s'éloignent. La production fonctionne ; l'expédition non. La variance est invisible dans un rapport hebdomadaire et douloureusement visible dans une conversation sur la livraison à temps et complète avec un client de l'épicerie.
En Grande-Bretagne, 24 des 126 travailleurs tués dans des accidents liés au travail en 2025/26 ont été frappés par un véhicule en mouvement, la deuxième cause la plus fréquente de décès sur le lieu de travail, et le seul risque qu'un robot FMCG élimine en retirant le conducteur du chariot.
Levier un : retirer d'abord les mouvements répétables de la liste de tâches
Le levier opérationnel est la discipline du périmètre. Le profil de mouvement d'une usine FMCG se divise en travail répétable et travail de jugement. Le travail répétable est la palette quittant l'emballeuse, parcourant un itinéraire fixe vers une allée de stockage en vrac, et étant déposée à une hauteur connue. Le travail de jugement est le chargement de remorques, la récupération de palettes endommagées, le ré-emplacement imprévu et tout ce qui est en contact avec le client.
Automatisez la première catégorie et laissez la seconde à votre équipe. Cela transforme un problème de disponibilité en un problème de capacité que vous pouvez planifier. Un chariot élévateur sans conducteur effectuant une boucle fixe de palettiseur à stockage en vrac effectue les mêmes mouvements par heure à 03:00 un jour férié qu'à 10:00 un mardi. Cette prévisibilité est le point essentiel, plus que tout temps de cycle d'une seule machine.
Commencez par cartographier chaque mouvement sur une semaine de production complète, en étiquetant chacun comme à itinéraire fixe ou exception, et en mesurant le nombre de mouvements à itinéraire fixe qui se produisent en retard. Ce chiffre, et non une revendication de débit du fournisseur, est la taille honnête du gain. Il dimensionne également la flotte, qui est presque toujours plus petite que ce qu'une première demande suppose.
Levier deux : placer une couche d'orchestration au-dessus des machines
Le levier technique est le contrôle, et c'est là que les programmes multi-sites sont gagnés ou perdus. Une cellule automatisée est un pilote. Quatre cellules, chacune avec son propre logiciel de contrôle et sa propre interface vers un système local différent, sont quatre passifs de maintenance. L'unité de valeur pour un réseau est une couche d'orchestration commune.
Cette couche fait trois choses. Elle convertit le travail des systèmes ERP et WMS existants de l'opérateur en missions, de sorte que ces systèmes restent l'enregistrement du stock plutôt que d'être remplacés. Elle arbitre le trafic, la charge et la priorité, ce qui empêche les machines de faire la queue à l'entrée d'une allée partagée pendant les périodes de pointe. Et elle rapporte les mêmes métriques sous la même forme partout, de sorte que l'usine A et l'usine C se comparent sans réconcilier deux modèles de données à la main.
Insistez sur les interfaces ouvertes. VDA 5050 est la norme publiée pour la commande et le contrôle entre un gestionnaire de flotte et des robots mobiles, et elle permet aux machines de différents fabricants de fonctionner sous un seul contrôleur plutôt que de forcer un parc à fournisseur unique. Le M4 fleet manager de FlyWei est construit sur ce principe, avec RDS robot dispatch gérant l'attribution des tâches. Demandez à tout fournisseur si l'ajout d'une machine d'un deuxième fabricant en année trois nécessite une nouvelle intégration, et obtenez-le par écrit.
Levier trois : concevoir selon PUWER et ISO 3691-4 dès la conception, pas à la livraison
Le levier réglementaire est celui qui est le plus souvent reporté, et le reporter est coûteux. Les chariots autonomes sont des équipements de travail, donc les Provision and Use of Work Equipment Regulations 1998 s'appliquent intégralement, y compris la partie III sur les équipements de travail mobiles. Les directives du HSE énoncent clairement les devoirs : l'équipement doit être adapté, entretenu, inspecté et utilisé par des personnes compétentes.
Pour un robot FMCG, cela devient un travail de conception concret avant l'arrivée d'une machine. L'état du sol et la tolérance des joints doivent convenir aux déplacements automatisés, et une dalle conforme à la norme TR34 est une référence raisonnable. Le comportement d'arrêt sécurisé et de redémarrage doit être défini pour chaque mode de défaillance, y compris la perte de la liaison réseau. Les itinéraires piétons doivent être résolus physiquement, et non gérés par signalisation. La norme BS EN ISO 3691-4 est la norme de référence pour les chariots industriels sans conducteur et doit figurer dans votre cahier des charges, et non dans une analyse des lacunes post-mise en service.
L'obligation de compétence change de forme plutôt que de disparaître. Votre équipe cesse de conduire et commence à superviser, ce qui nécessite une formation différente, un régime d'inspection documenté et une voie d'escalade claire. Intégrez cela dans le périmètre dès le départ.
Levier quatre : prouver une cellule, puis cloner la norme sur l'ensemble du réseau
Le levier commercial est le séquençage. Quatre sites à la fois multiplient les risques et retardent chaque retour sur investissement. Un site puis rien produit un orphelin. Le modèle qui fonctionne est une cellule de référence unique, spécifiée délibérément de manière à ce que tout ce qui la concerne soit réutilisable : la même couche de contrôle, le même modèle d'interface, la même structure de dossier de sécurité et le même ensemble de formation.
Choisissez ce site pour sa représentativité plutôt que pour sa commodité. L'usine avec la disposition la plus typique et le pire écart de poste de nuit produit des preuves transférables ; le site le plus récent avec le meilleur sol flatte le résultat. Faites-le fonctionner pendant un pic promotionnel complet avant de vous engager à un déploiement, car le pic est la condition sur laquelle repose le cas d'affaires.
Le financement compte aussi. L'automatisation qui concurrence les dépenses d'investissement de production a tendance à perdre, c'est pourquoi de nombreux opérateurs FMCG acheminent ces projets via les budgets d'exploitation. Le leasing de chariots élévateurs autonomes sur des durées de trois, cinq ou sept ans aligne les coûts sur le contrat qu'il soutient et élimine la principale raison pour laquelle les déploiements multi-sites stagnent entre le pilote et la deuxième usine.
| Facteur de décision | Couverture manuelle par chariot à contrepoids | Robot FMCG sur itinéraires fixes | Ce qui change pour le directeur de la chaîne d'approvisionnement |
|---|---|---|---|
| Capacité de nuit et de week-end | Dépend de la couverture des caristes cette semaine-là | Identique à chaque poste, jours fériés inclus | L'expédition devient un chiffre planifié |
| Pic de montée en puissance | Offre d'agences la plus tendue au pic | Heures supplémentaires sans personnel supplémentaire | Les engagements promotionnels peuvent être garantis |
| Risque véhicule et piéton | Géré par des règles et une supervision | Conducteur hors du chariot ; itinéraires fixes | Traite la deuxième cause de décès sur le lieu de travail |
| Comparabilité inter-sites | Chaque usine rapporte à sa manière | Une couche d'orchestration, un ensemble de métriques | Les usines deviennent véritablement comparables |
| Traitement des coûts | Coût variable, taux volatils | Contrat de location fixe, ou achat de capital | Le coût par mouvement de palette devient prévisible |
| Mise à l'échelle vers le deuxième site | Réembaucher et reformer localement | Cloner la cellule de référence et le dossier de sécurité | Le temps de déploiement diminue à chaque usine supplémentaire |
Ce que FlyWei fait ici
FlyWei est un intégrateur de systèmes indépendant au UK pour les chariots élévateurs autonomes et les AMR. Nous sommes neutres vis-à-vis des fournisseurs par conception : nous intégrons les machines qui conviennent au flux plutôt que celles qu'un seul fabricant vend, ce qui rend une norme FMCG multi-sites pratique plutôt qu'ambitieuse.
Ce travail commence généralement par une étude de mouvement dans une usine, identifiant quelles boucles de palettiseur à stockage en vrac sont véritablement à itinéraire fixe et quelle part du retard actuel est due à la disponibilité. FlyWei spécifie ensuite la classe de machine en fonction de la tâche réelle, le plus souvent un chariot élévateur autonome FlyWei à contrepoids ou à mât rétractable pour les produits finis palettisés, avec des robots de levage lorsque le mouvement de chariots s'ajoute au travail de palettes.
La couche d'orchestration est l'endroit où le bénéfice du réseau est réalisé. M4 prend le travail des systèmes ERP et WMS existants de l'opérateur, le convertit en missions, arbitre le trafic et la charge, et rapporte de manière identique sur chaque site. RDS gère la répartition et la priorité afin qu'une période promotionnelle ne prive pas le réapprovisionnement de routine. Les ingénieurs de FlyWei livrent le dossier de sécurité, le travail sur le sol et l'interface en parallèle, puis remettent une norme documentée que les deuxième et troisième usines adoptent sans nouvelle conception. C'est la différence entre une cellule automatisée et les déploiements de robots FMCG qui s'étendent sur un réseau de fabrication au UK.
Foire aux questions
Qu'est-ce qu'un robot FMCG ?
Un robot FMCG est une machine autonome qui déplace des palettes, des caisses ou des chariots finis sans conducteur dans la fabrication et l'entreposage de biens de consommation, le plus souvent un chariot élévateur sans conducteur sur l'itinéraire palettiseur-stockage en vrac.
Devons-nous remplacer notre WMS pour déployer un robot FMCG ?
Non. Une couche de gestion de flotte se situe entre vos systèmes existants et les machines, prenant le travail via une interface documentée et réécrivant les achèvements. Vos ERP et WMS restent l'enregistrement du stock.
Combien de machines une seule usine FMCG a-t-elle besoin ?
Moins que ce que la plupart des premières demandes supposent. Le nombre découle des mouvements à itinéraire fixe sur une semaine de production et des heures disponibles pour les effectuer, et non du nombre d'employés.
Un chariot élévateur autonome fonctionnera-t-il sur notre sol existant ?
Il doit être inspecté, et non supposé. L'état des joints, la planéité et la tolérance des rayonnages affectent la précision du déplacement et du levage. La spécification d'une référence telle que TR34 au stade de la conception évite des travaux correctifs ultérieurs.
Les machines de différents fabricants peuvent-elles fonctionner sous un seul contrôleur ?
Oui, lorsqu'elles prennent en charge une interface commune. VDA 5050 permet à un seul gestionnaire de flotte de commander des véhicules de différents fournisseurs en utilisant un format de message unique, la garantie pratique contre le verrouillage par un seul fabricant.
Quelles réglementations s'appliquent aux chariots élévateurs autonomes dans une usine au UK ?
PUWER 1998 s'applique intégralement, y compris la partie III sur les équipements de travail mobiles. BS EN ISO 3691-4 est la norme de référence pour les chariots industriels sans conducteur et doit figurer dans la spécification.
Si la capacité imprévisible des palettes de nuit et de week-end figure sur votre registre des risques du troisième trimestre, le moyen le plus rapide d'évaluer l'opportunité est d'examiner un flux réel plutôt qu'un cas d'affaires générique.
Obtenez une lecture de faisabilité en 48 heures sur votre flux le plus volumineux et nous vous dirons quels mouvements sont automatisables, combien de machines la tâche nécessite, et ce qu'impliquent les travaux sur le sol et l'interface. Notre page sur les chariots élévateurs autonomes répertorie les classes de machines que nous intégrons pour les produits finis palettisés.
Ingénieurs basés au UK, sans engagement, et une réponse sous un jour ouvrable.